Las piezas torneadas esbeltas y largas, con una relación longitud-diámetro elevada, alcanzan límites físicos en los tornos convencionales de cabezal fijo: sin un apoyo cercano al punto de mecanizado, la pieza se flexiona bajo la fuerza de corte. Esto limita las tolerancias alcanzables, la calidad superficial y la repetibilidad a lo largo de una serie.
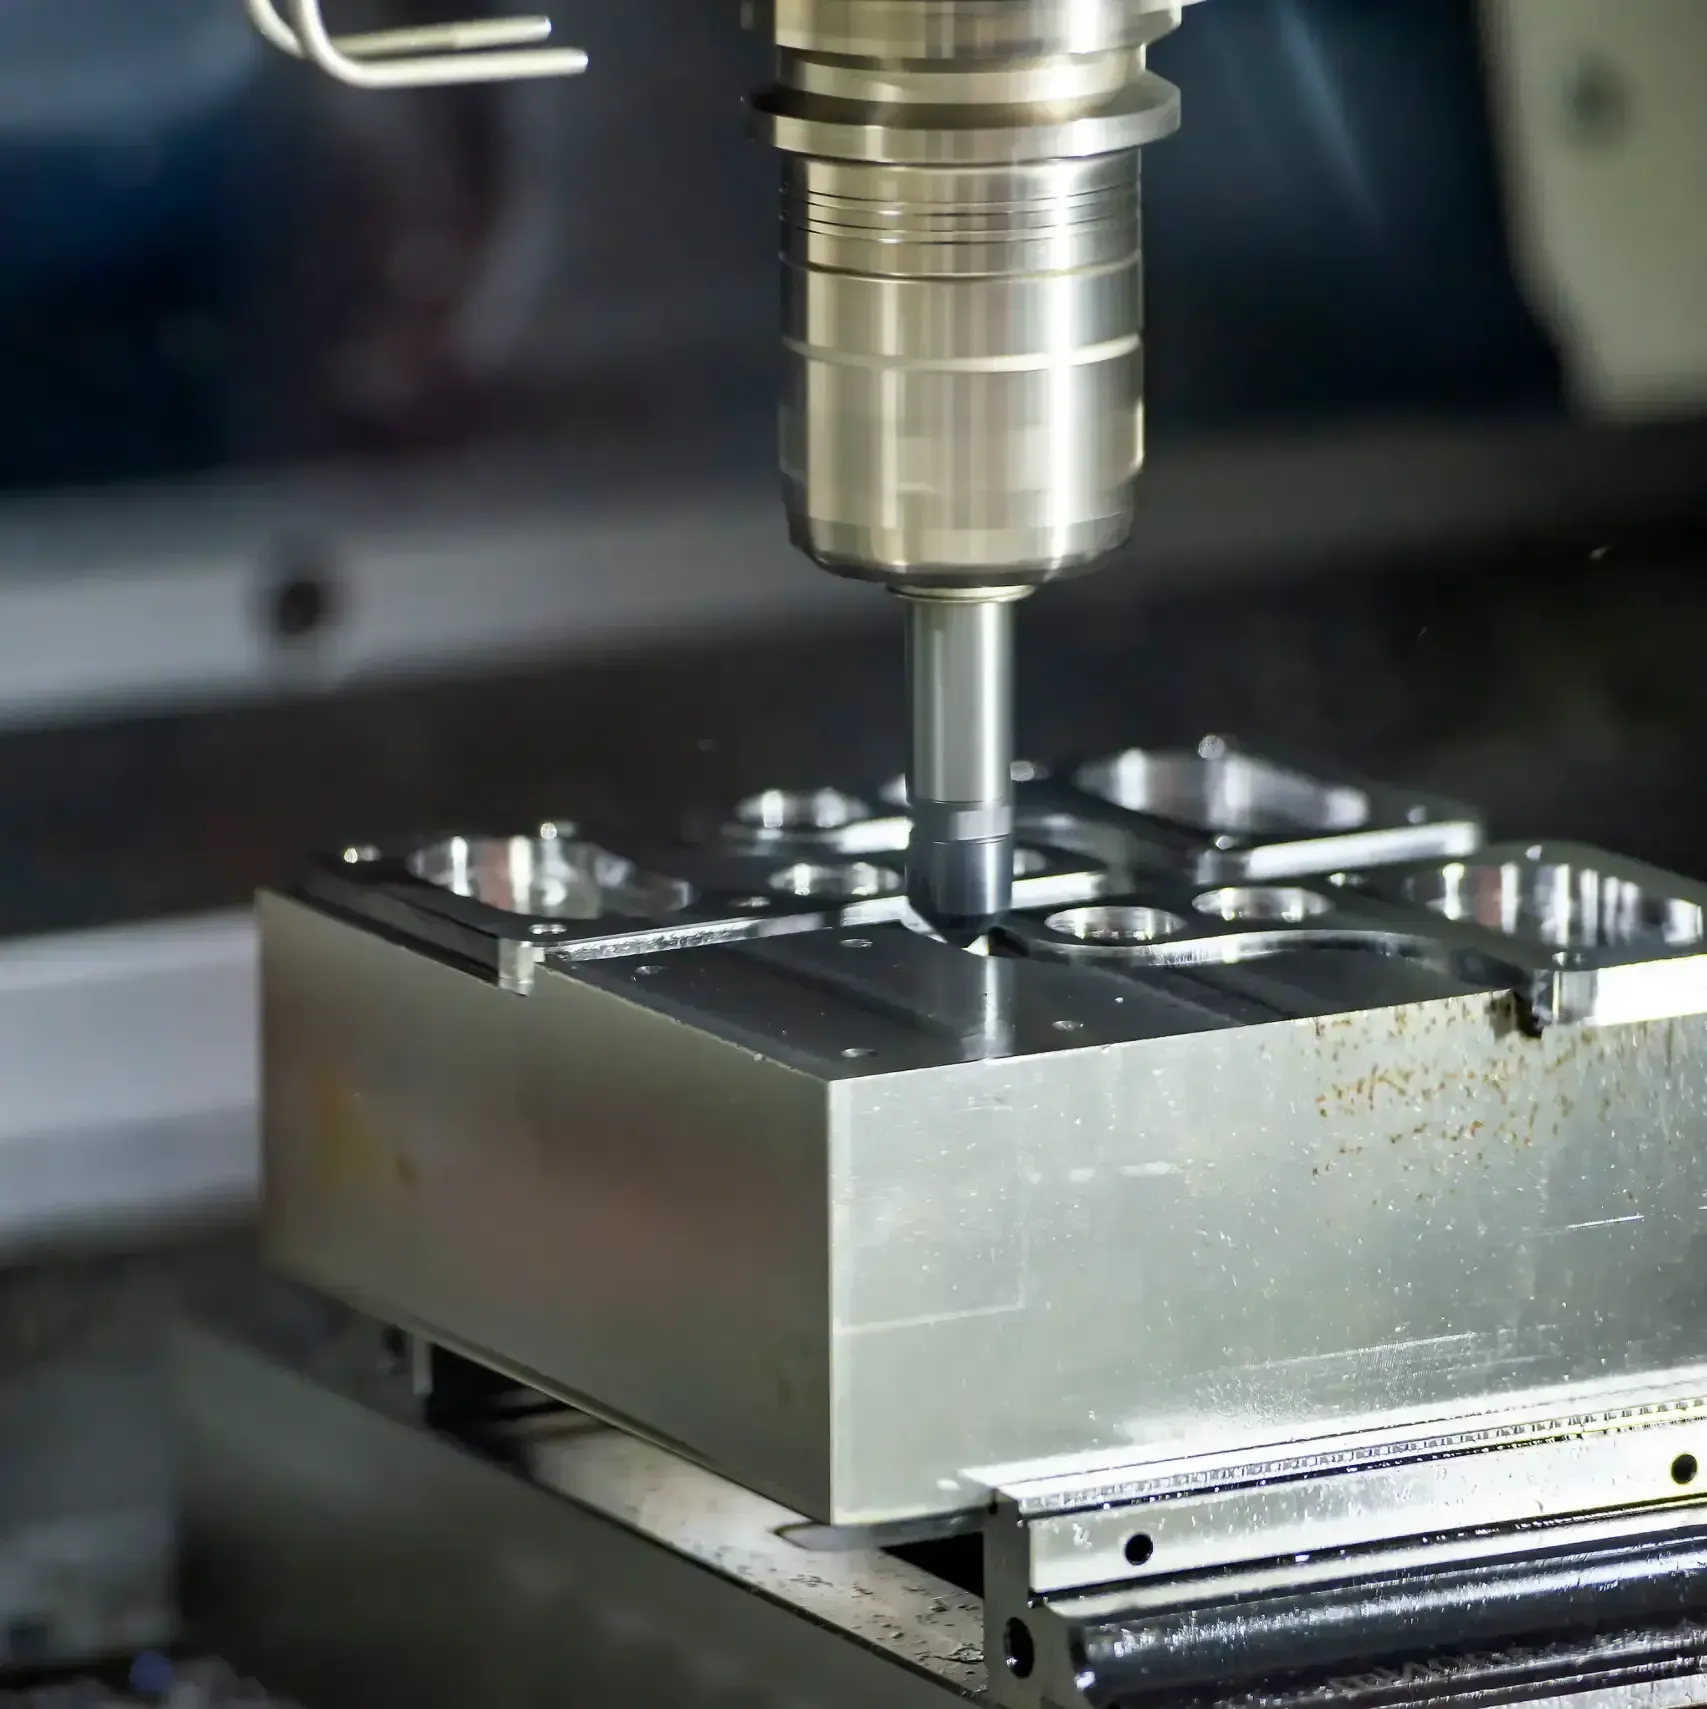
Un torno automático de cabezal deslizante resuelve este problema mediante el casquillo guía: el material se guía directamente en el punto de mecanizado mientras el cabezal se desplaza axialmente. En combinación con el contrahusillo, las herramientas motorizadas y varios carros portaherramientas que trabajan simultáneamente, el torneado, el fresado, el taladrado, el roscado y el mecanizado de la parte posterior de la pieza pueden combinarse con frecuencia en un ciclo continuo y sin operario.
Las empresas que hoy compran piezas de precisión esbeltas a proveedores externos, o que las fabrican con compromisos en tornos de cabezal fijo, se enfrentan tarde o temprano a la pregunta: ¿merece la pena contar con capacidad propia de torneado automático de cabezal deslizante? La respuesta no depende solo de la máquina, sino del espectro de piezas, de las cantidades y de la profundidad de fabricación deseada.
Por eso, en assemblean el diseño parte de su tarea de fabricación. Las dimensiones de las piezas, las tolerancias, los materiales, el alcance del mecanizado y las cantidades determinan qué arquitectura de máquina tiene sentido. Una máquina técnicamente más completa no es automáticamente la solución más económica.