I pezzi torniti lunghi e snelli, con un elevato rapporto lunghezza/diametro, raggiungono limiti fisici sui torni CNC tradizionali: senza un appoggio vicino al punto di lavorazione, il pezzo si inflette sotto la forza di taglio. Questo limita le tolleranze ottenibili, la qualità superficiale e la ripetibilità lungo una serie.
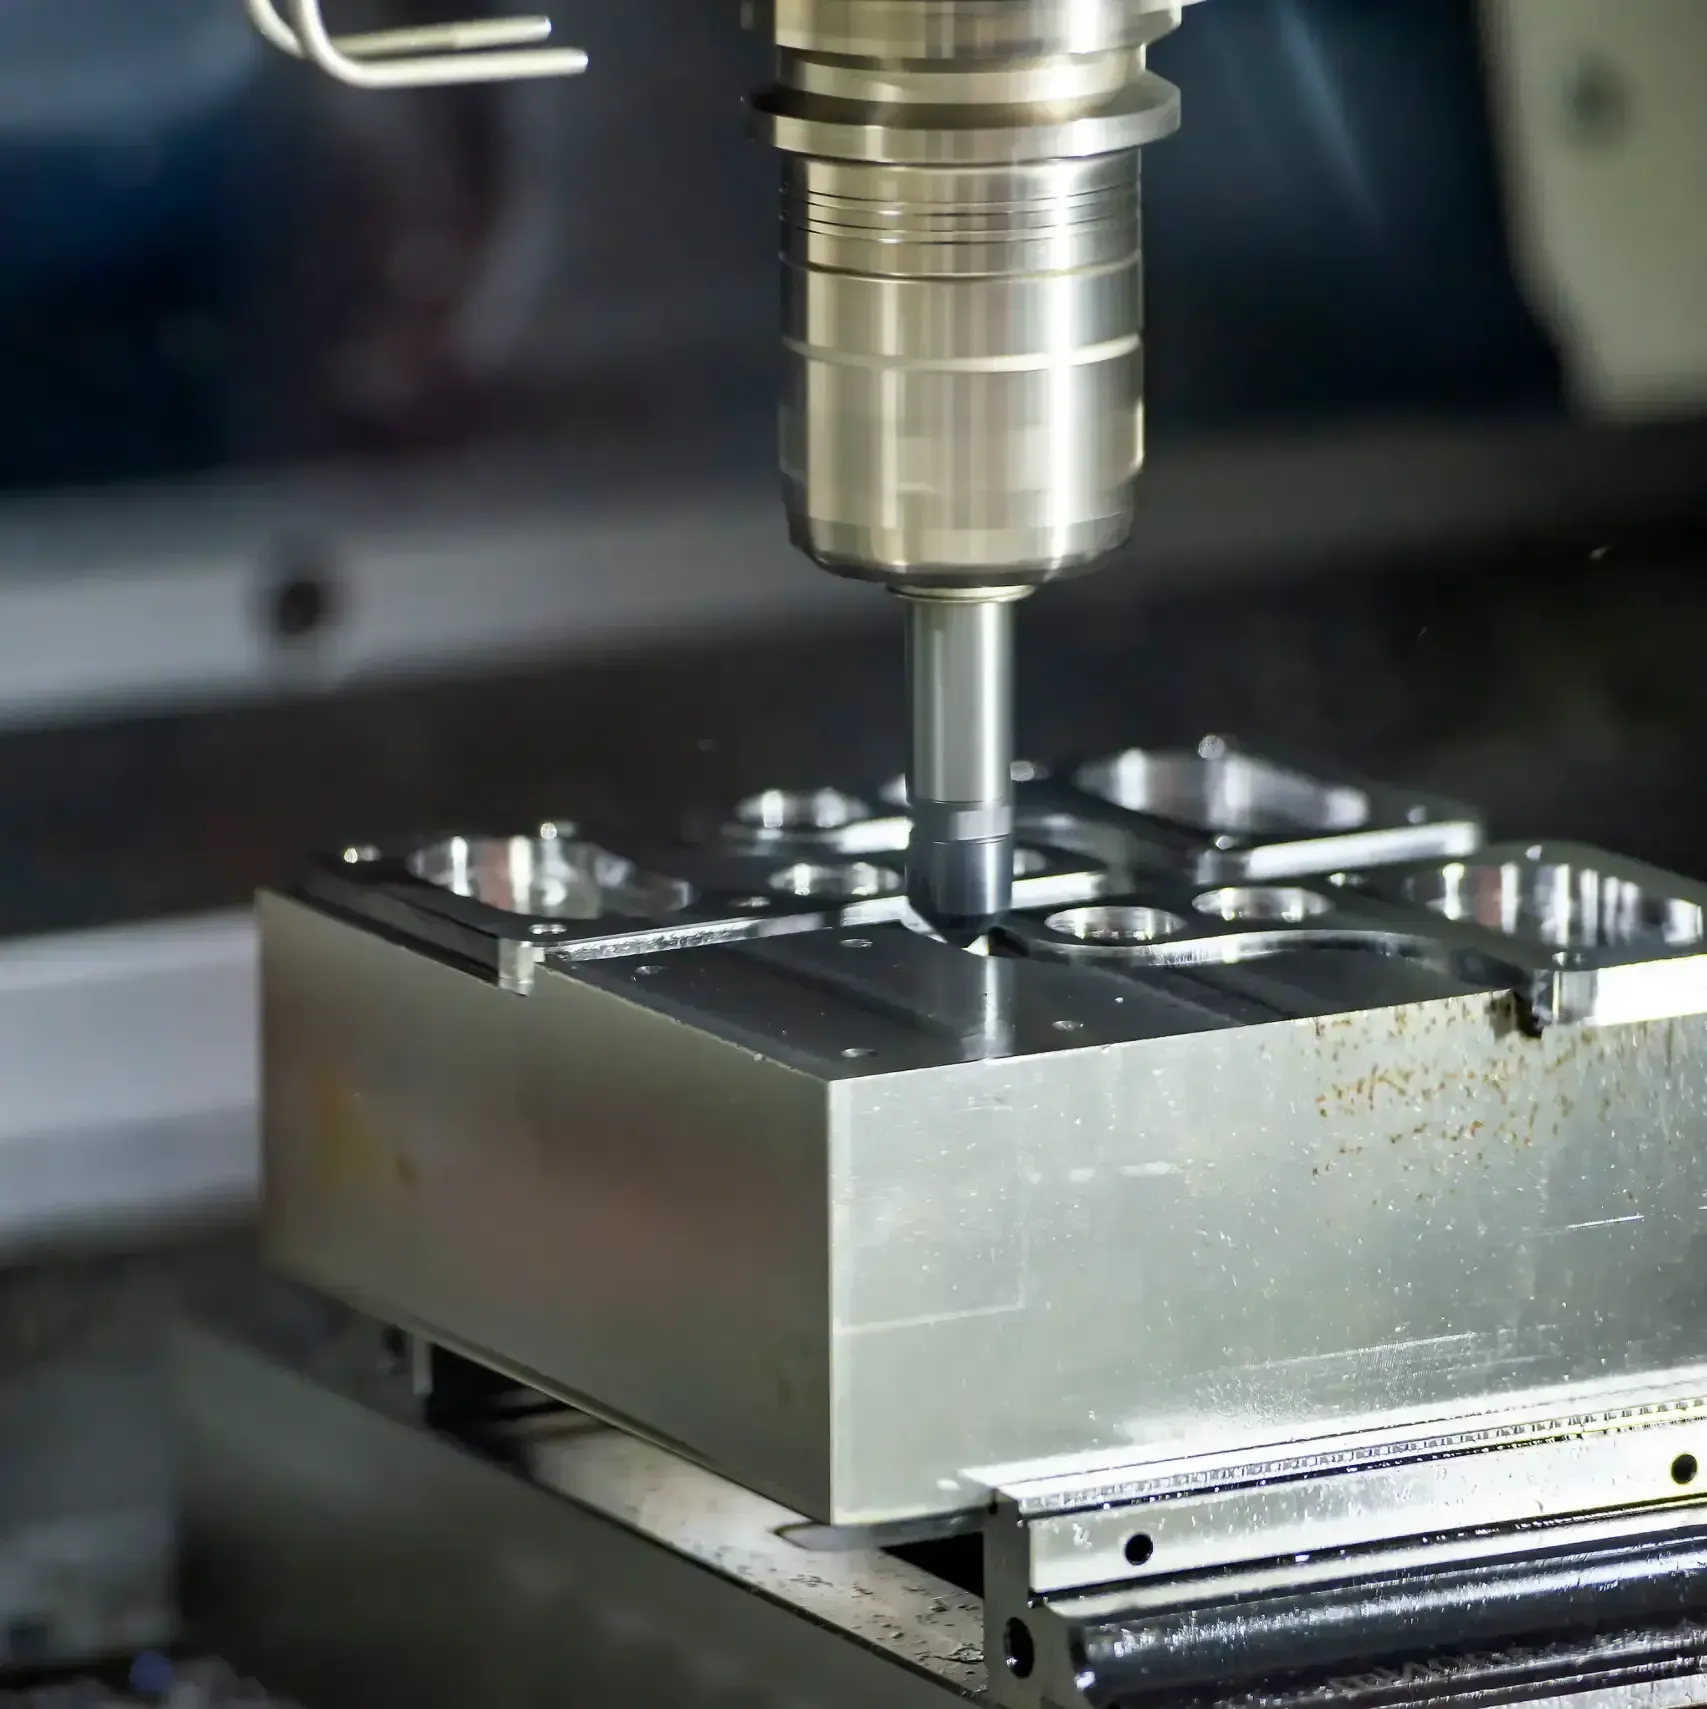
Un tornio automatico a punta mobile risolve il problema con la bussola di guida: il materiale viene guidato direttamente nel punto di lavorazione, mentre il mandrino si muove in direzione assiale. In combinazione con contromandrino, utensili motorizzati e più slitte portautensili che lavorano contemporaneamente, tornitura, fresatura, foratura, filettatura e lavorazione del lato posteriore del componente possono spesso essere riunite in un ciclo continuo, anche non presidiato.
Le aziende che oggi acquistano all’esterno pezzi di precisione snelli, o che li producono con compromessi su torni tradizionali, prima o poi si pongono la domanda: conviene avere una propria capacità di tornitura a punta mobile? La risposta non dipende solo dalla macchina, ma da spettro di componenti, quantitativi e profondità produttiva desiderata.
In assemblean la progettazione parte quindi dal vostro compito produttivo. Dimensioni del componente, tolleranze, materiali, estensione della lavorazione e quantitativi determinano quale architettura macchina sia opportuna. Una macchina tecnicamente più complessa non è automaticamente la soluzione più economica.