
Corse definibili individualmente
Spazio di lavoro e corse degli assi vengono adattati alle dimensioni effettive del pezzo, non a una misura di catalogo.
Fresatrice a portale
In Assemblean non consideriamo solo la macchina. Sviluppiamo la soluzione a partire dalla vostra specifica esigenza produttiva: geometria del componente, materiale, dimensione del lotto, requisiti di precisione, tempo di lavorazione e grado di automazione desiderato determinano quale cinematica macchina sia tecnicamente ed economicamente sensata.
Costruzione della macchina, controllo e progettazione del processo nascono da un'unica fonte, dalla prima valutazione tecnica fino alla messa in servizio.

Panoramica del servizio
Una fresatrice a portale è una fresatrice CNC in cui la testa di fresatura viene guidata lungo una struttura macchina a portale. Il pezzo si trova all'interno o al di sotto di questo portale. A seconda della struttura costruttiva, si muove il portale sopra il pezzo oppure il pezzo viene spostato attraverso il portale su un tavolo macchina mobile.
Il vantaggio principale di questa struttura sta nell'ampio spazio di lavoro utilizzabile. Per questo motivo le fresatrici a portale sono particolarmente adatte a componenti di grande superficie, lastre, componenti macchina, stampi, profili e parti strutturali.
Il controllo CNC muove il mandrino di fresatura e gli assi in base a un percorso utensile precedentemente programmato, generalmente creato da un modello CAD in un software CAM e trasmesso al controllo macchina tramite un postprocessore. A seconda della cinematica macchina, l'utensile può lavorare il componente su tre assi oppure, con concetti macchina più avanzati, anche tramite assi rotativi e oscillanti.
Componenti principali
Tra i componenti principali di una fresatrice a portale rientrano:
Spazio di lavoro e corse degli assi vengono adattati alle dimensioni effettive del pezzo, non a una misura di catalogo.
Dalla semplice fresatura di superfici e tasche fino alla lavorazione simultanea di superfici complesse a forma libera.
Alluminio, acciaio, materie plastiche e materiali compositi pongono ciascuno requisiti propri in termini di rigidità, mandrino e raffreddamento.
Sistema di bloccaggio, cambio utensile automatico e tecnica di misura vengono progettati come un sistema di processo unico e coerente.
Dal comando manuale fino alla produzione robotizzata e senza operatore.
Costruzione della macchina, tecnica di controllo e progettazione del processo nascono in Assemblean in un processo di ingegneria continuo.
Nella pratica i termini vengono in parte utilizzati come sinonimi. Quale struttura costruttiva sia tecnicamente sensata dipende meno dalla denominazione e più da dimensioni del pezzo, peso del pezzo, forze di lavorazione e dinamica richiesta.
| Parametro di analisi | Fresatrice a portale | Fresatrice a portale mobile | Fresatrice gantry | Portale di fresatura |
|---|---|---|---|---|
| Significato | Termine tecnico generale per ogni fresatrice con struttura a portale | Denominazione più breve e colloquiale | Struttura in cui il portale si muove sopra un pezzo fisso | Denominazione per grandi macchine a portale su scala industriale |
| Uso linguistico tipico | Letteratura tecnica e costruzione di macchine in generale | Soprattutto per sistemi CNC più piccoli | Quando si vuole sottolineare il movimento del portale | Nella costruzione industriale di macchine speciali |
| Dimensioni costruttive tipiche | Da piccola a molto grande | Da piccola a media | Da media a grande | Molto grande |
Le fresatrici a portale esprimono i loro vantaggi con pezzi grandi, pesanti o di grande superficie. Con pezzi molto piccoli o forze di taglio estremamente elevate, invece, un centro di lavorazione CNC compatto può essere la scelta tecnicamente o economicamente più adatta.
La panoramica seguente riassume quando quale macchina sia più sensata: la decisione corretta parte sempre dal componente, non da una determinata classe di macchina.
| Parametro di analisi | La fresatrice a portale è adatta quando… | Un'altra macchina CNC è più adatta quando… |
|---|---|---|
| Dimensioni del pezzo | Si producono lastre grandi, pezzi lunghi o di grande superficie | I pezzi sono di dimensioni piccole o medie |
| Peso del pezzo | Componenti pesanti: il pezzo può rimanere fisso a seconda del concetto | Componenti leggeri o di peso medio |
| Spazio di lavoro | È necessario uno spazio di lavoro XY grande e scalabile | È sufficiente uno spazio di lavoro compatto |
| Superfici a forma libera 3D e lavorazione multilato | Deve essere integrabile una cinematica a 5 assi in un ampio spazio di lavoro | Un centro di lavorazione classico copre già il fabbisogno |
| Piccoli componenti di precisione | Adatta solo in modo condizionato | Spesso più economica su macchine più compatte |
| Lotti molto piccoli | Flessibilità e sforzo di attrezzaggio da valutare attentamente | Generalmente attrezzabile più rapidamente |
| Produzione in serie automatizzata | Automazione di utensile e pezzo ben integrabile | Anche qui molto ben possibile |
| Ingombro necessario | Generalmente maggiore | Spesso più compatto |
La macchina tecnicamente corretta non si sceglie solo in base a uno spazio di lavoro o a una potenza del mandrino. Per una progettazione affidabile della macchina si dovrebbero considerare almeno otto fattori.
Lunghezza, larghezza e altezza massime, peso del pezzo, mezzi di bloccaggio, lunghezza utensile e distanze di sicurezza determinano la corsa necessaria, generalmente maggiore del pezzo stesso.
01
Un'elevata rigidità della macchina riduce le deformazioni elastiche sotto le forze di lavorazione e influisce quindi direttamente su precisione dimensionale, qualità superficiale, avanzamento possibile, avanzamento al dente, durata dell'utensile e stabilità del processo.
Vale la regola: maggiore rigidità porta a minore tendenza alla vibrazione, a un processo di fresatura più stabile e a maggiore potenza di asportazione utilizzabile. Un'elevata potenza del mandrino da sola serve a poco se la struttura della macchina non è in grado di assorbire le forze generate.
02
Questi termini vengono spesso confusi. La precisione di posizionamento descrive con quale precisione un asse raggiunge una posizione prestabilita; la ripetibilità, con quale esattezza la stessa posizione viene raggiunta nuovamente in più avvicinamenti.
Il gioco di inversione può verificarsi quando, in un cambio di direzione, i componenti meccanici si muovono prima che l'asse si sposti effettivamente nella direzione opposta.
03
La precisione raggiungibile sul pezzo finito dipende inoltre da ulteriori fattori. Un'indicazione macchina di, ad esempio, ±0,01 mm non significa quindi automaticamente che ogni componente raggiunga questa tolleranza in ogni situazione di lavorazione.
Gli assi X, Y e Z muovono l'utensile in modo lineare, particolarmente adatta per lastre, tasche, contorni, schemi di foratura e geometrie 2,5D.
Assi rotativi o oscillanti aggiuntivi posizionano l'utensile ovvero il componente; la lavorazione vera e propria avviene successivamente in un orientamento fisso. I vantaggi sono meno ribloccaggi, più lati di lavorazione e migliore accessibilità dell'utensile.
Tutti gli assi possono muoversi contemporaneamente durante la lavorazione, particolarmente adatta per superfici a forma libera complesse, sottosquadri, costruzione di stampi, strutture aeronautiche e componenti macchina complessi.
A seconda del concetto macchina, le fresatrici a portale possono lavorare materiali molto diversi tra loro.

Idoneità molto elevata: importanti sono dinamica, velocità del mandrino e evacuazione dei trucioli. Tipico per componenti strutturali, piastre macchina, attrezzature, carter, stampi e componenti aeronautici.

Idoneità elevata: richiede rigidità, coppia del mandrino, peso macchina sufficiente, attacco utensile adeguato e raffreddamento. Una macchina a portale progettata per plastica o alluminio non è automaticamente adatta a una lavorazione produttiva dell'acciaio.

Idoneità elevata: stabilità del processo e coppia sono in primo piano.

Idoneità molto elevata: importanti sono evacuazione dei trucioli, sviluppo di temperatura, geometria del tagliente adeguata, bloccaggio del pezzo e velocità elevate.

Idoneità elevata: aspirazione e strategia utensile ovvero usura dell'utensile sono in primo piano.

Idoneità molto elevata: ampio spazio di lavoro, elevata dinamica e rapida asportazione di materiale sono qui particolarmente importanti.
Una buona strategia di bloccaggio riduce il tempo di attrezzaggio, aumenta la sicurezza del processo e migliora la ripetibilità.
Impiegabile universalmente per griffe di bloccaggio, morse, attrezzature e mezzi di bloccaggio individuali.
Processo
Un flusso chiaro, un referente unico e un processo produttivo ben coordinato.
Il pezzo viene progettato come modello 3D digitale.
Nel software CAM vengono definiti utensili, dati di taglio, strategie di fresatura e percorsi utensile.
Il postprocessore traduce i percorsi utensile nel codice CNC adatto alla macchina e al controllo.
Una simulazione macchina può individuare collisioni, verificare i limiti degli assi, valutare l'accessibilità dell'utensile e mettere in sicurezza le sequenze di lavorazione.
La macchina esegue il processo di lavorazione programmato.
A seconda dei requisiti, i componenti possono essere misurati durante o dopo la lavorazione.
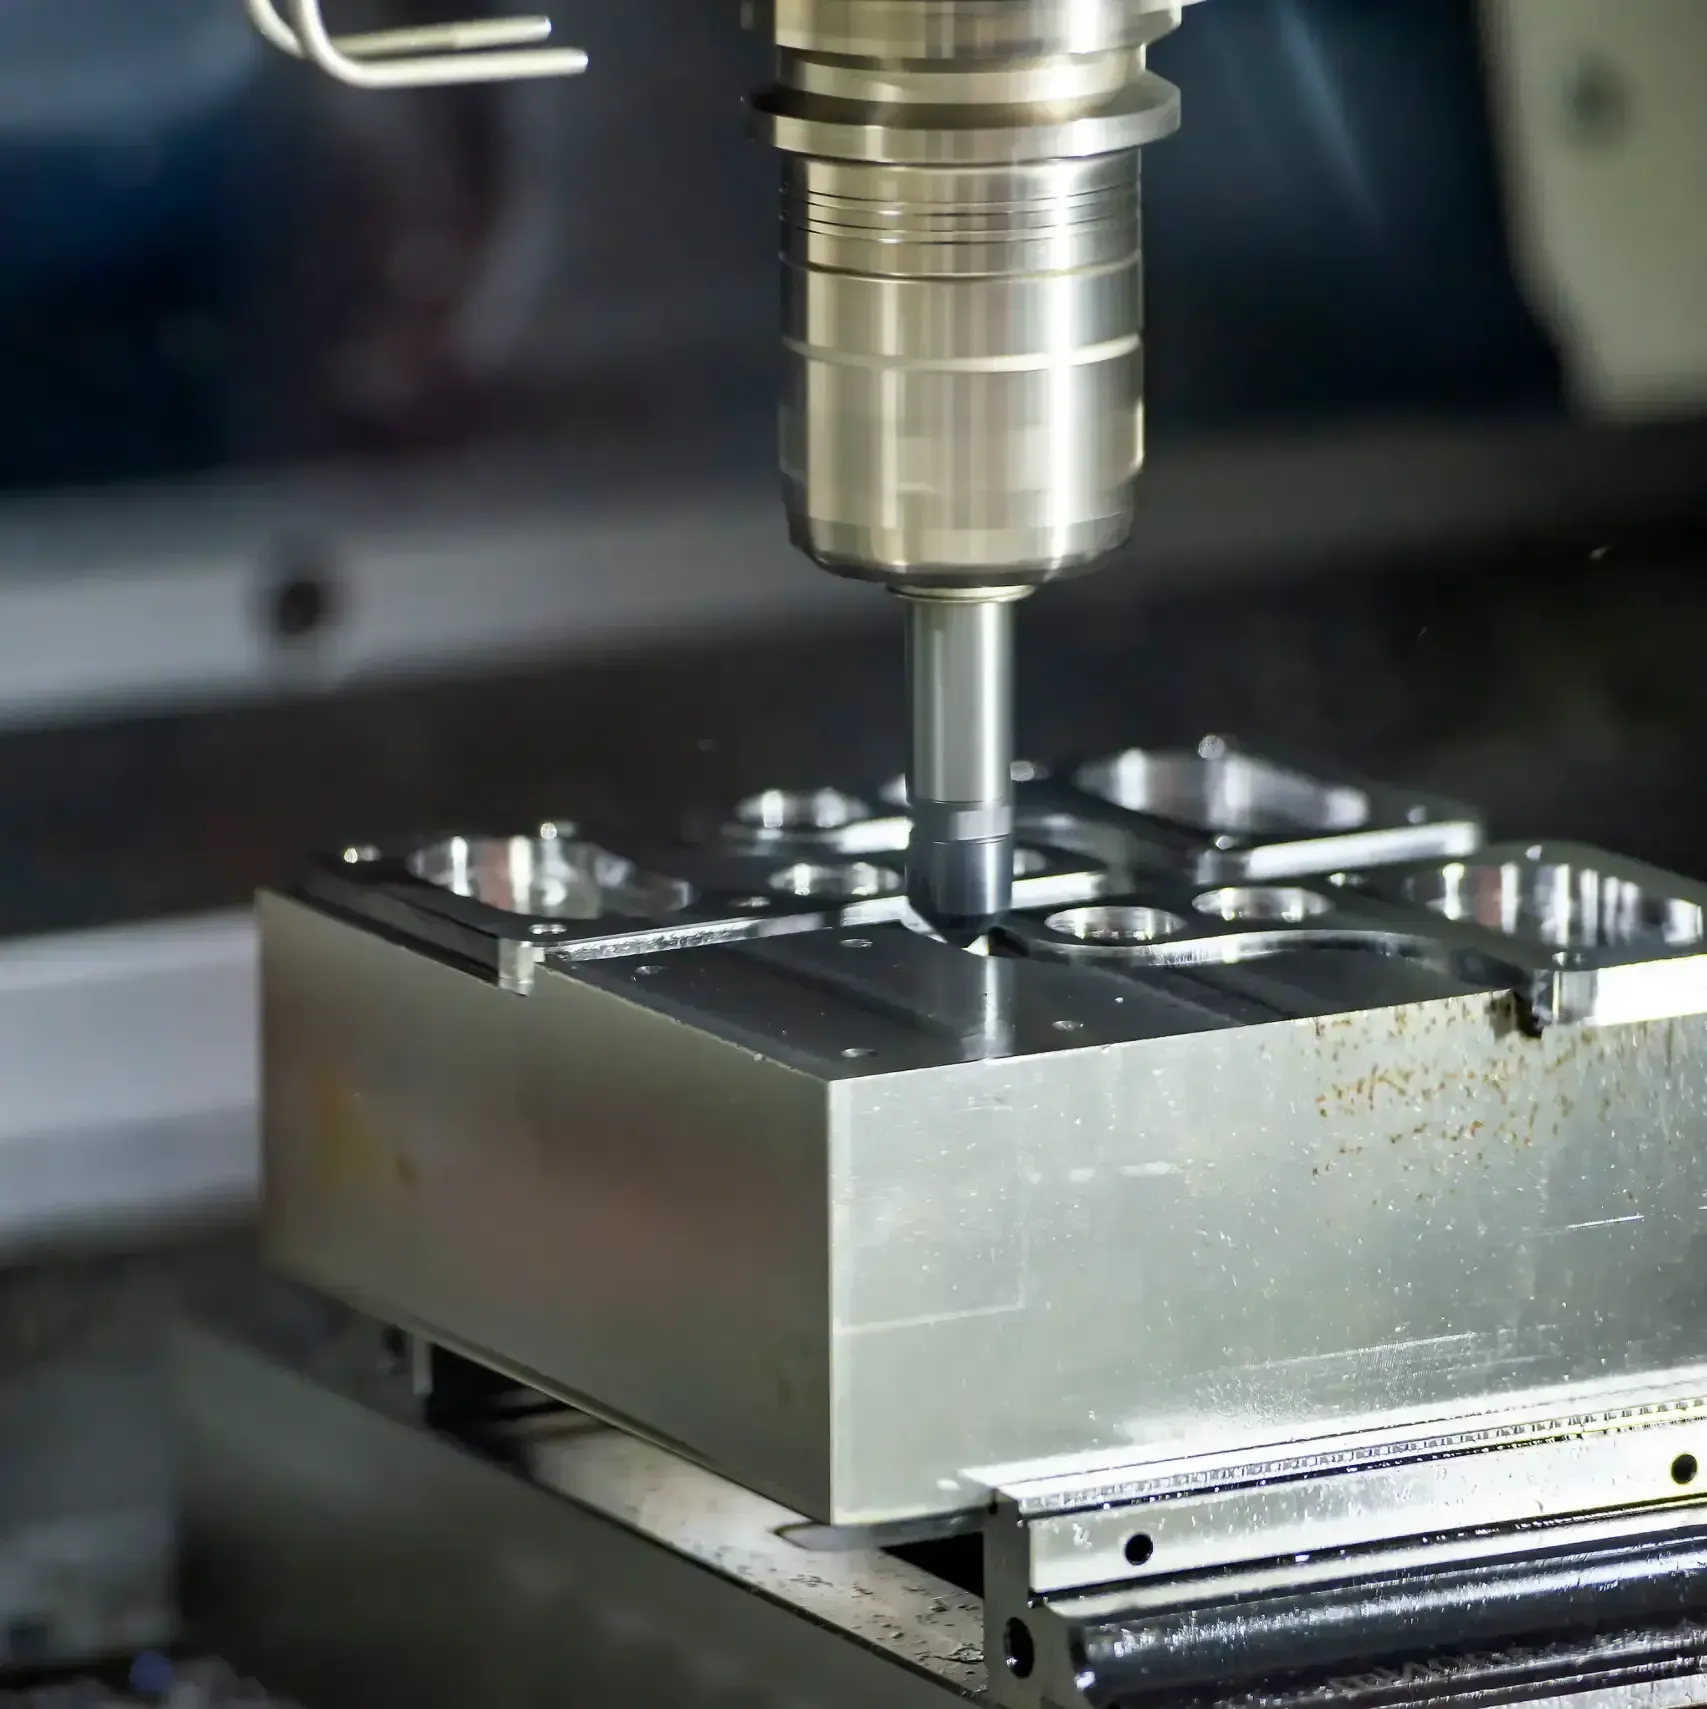
Piastre macchina, telai, basamenti, attrezzature, carter e componenti strutturali.

Stampi, modelli, componenti utensile e geometrie 3D di grande superficie.
Prototipi, modellismo, stampi, parti strutturali e attrezzature.
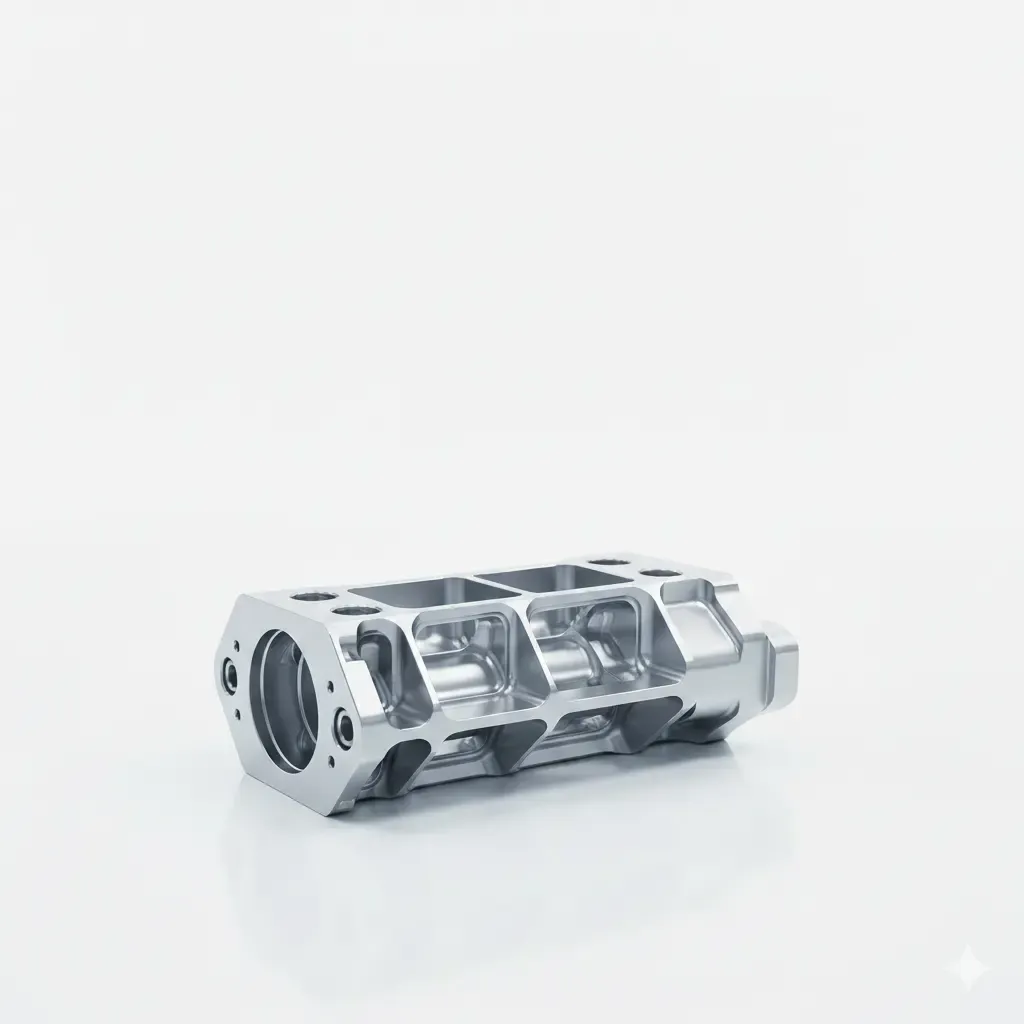
Componenti strutturali grandi e leggeri: particolarmente rilevanti sono alluminio, CFRP, geometrie complesse a 5 assi ed elevati requisiti di sicurezza del processo.

I terzisti necessitano spesso di una flessibilità particolarmente elevata: materiali diversi, dimensioni del pezzo variabili, cambio rapido e tecnica di bloccaggio universale. La macchina a portale dovrebbe quindi essere progettata non per un singolo componente, ma per uno spettro di pezzi economicamente rilevante.

Lastre grandi e componenti tecnici in plastica possono essere lavorati efficacemente su macchine a portale.
I costi di investimento di una fresatrice a portale dipendono fortemente dal concetto macchina individuale. Per una valutazione affidabile non si dovrebbe quindi considerare solo il prezzo di acquisto.
| Parametro di analisi | Influenza sull'investimento | Perché |
|---|---|---|
| Spazio di lavoro | Alta | Determina basamento, dimensioni del portale e fondazione |
| Rigidità della macchina | Alta | Incide direttamente su impiego di materiale e struttura costruttiva |
| Cinematica a 5 assi | Alta | Assi, azionamenti e tecnica di controllo aggiuntivi |
| Potenza del mandrino | Da media ad alta | Una potenza maggiore richiede azionamenti più forti e raffreddamento |
| Cambio utensile | Media | Meccanica aggiuntiva e magazzino utensili |
| Tecnica di bloccaggio | Media | Dipende da dimensioni della tavola e sistema di bloccaggio |
| Controllo CNC | Media | Dipende dall'ampiezza delle funzioni e dal numero di assi |
| Tecnica di misura | Media | Sensoristica e software aggiuntivi |
| Automazione | Alta | Robotica, interfacce e tecnica di sicurezza |
| Costruzione speciale | Specifica per progetto | Dipende dal concetto macchina individuale |
01
I costi economici complessivi sono composti tra l'altro da:
02
L'ammortamento dipende fortemente dal processo produttivo. Se una nuova soluzione macchina consente ad esempio di risparmiare 20 minuti di tempo di lavorazione o attrezzaggio per componente e vengono prodotti diverse migliaia di pezzi all'anno, dal tempo macchina e personale risparmiato possono già derivare notevoli effetti economici.
Una valutazione realistica del ROI dovrebbe considerare almeno il tempo di lavorazione attuale e futuro, la tariffa oraria macchina, la quantità annua, il tempo di attrezzaggio, il personale, gli scarti e la manutenzione.
La pianificazione della macchina comprende più della semplice superficie di ingombro. Questi fattori dovrebbero essere considerati il prima possibile.
Punti di pianificazione da considerare
Superficie di ingombro: macchina più aree di manutenzione e operative
Altezza del capannone: portale e accessibilità
Fondazione: dipende da macchina e processo
Alimentazione elettrica: potenza di allacciamento
Aria compressa: tecnica utensile e di bloccaggio
Sistema di raffreddamento: dipende dal materiale
Aspirazione: soprattutto plastica, CFRP, legno
Smaltimento trucioli: dipende da processo e materiale
Percorso di trasporto: introduzione nel capannone
Sicurezza: cabinatura, porte, protezione ottica
Accesso per manutenzione: i componenti macchina devono restare raggiungibili
Processo
Un flusso chiaro, un referente unico e un processo produttivo ben coordinato.
Pezzo, materiale, geometria, tolleranze, quantità, lavorazione attuale e processo obiettivo costituiscono il punto di partenza.
Su questa base definiamo spazio di lavoro, forma costruttiva del portale, concetto degli assi, mandrino, tecnica di bloccaggio, strategia utensile e automazione.
Ancora prima della costruzione della macchina è possibile esaminare digitalmente corse degli assi, accessibilità dell'utensile, spazi di collisione, posizioni di lavorazione e tempi ciclo.
Meccanica, macchina e periferiche vengono coordinate tra loro.
A seconda del progetto rientrano controllo CNC, controllo di sicurezza, interfaccia operatore, interfacce, tecnica di misura e automazione.
La macchina viene montata, collaudata e messa in servizio.
Prima della consegna vengono verificate le funzioni e i requisiti concordati.
La macchina viene installata presso il sito produttivo e nuovamente validata.
Su richiesta accompagniamo la transizione alla produzione operativa.
Una progettazione macchina sensata inizia con poche informazioni centrali.
Queste informazioni aiutano per una prima valutazione
Materiale: alluminio, acciaio, acciaio inossidabile, plastica, CFRP, GFRP o altro
Dimensioni del pezzo: lunghezza × larghezza × altezza
Peso del pezzo in kg
Tolleranza richiesta in mm
Quantità: pezzo singolo, piccola serie o serie
Lavorazione: 3 assi, lavorazione multilato o 5 assi
Automazione: manuale, semiautomatizzata o completamente automatizzata
Spazio di lavoro, cinematica e mandrino derivano dal vostro componente, non da valori di catalogo.
Sviluppiamo macchina, controllo e automazione come un sistema unico e coerente.
Decisiva è la precisione riproducibile in funzionamento continuo.
La simulazione chiarisce sequenze di movimento e rischi di collisione già prima della costruzione della macchina.
Interfacce e tecnica di bloccaggio sono predisposte per livelli di automazione futuri.
Dallo studio di fattibilità fino al collaudo in condizioni di produzione, chiaramente definito.
Certificata ISO 9001:2015: requisiti e collaudi restano documentati.
Manutenibilità ed espandibilità confluiscono fin dall'inizio nella progettazione del sistema.
FAQ
Una fresatrice a portale è una macchina utensile CNC in cui la testa di fresatura si muove all'interno di una struttura a portale. Questa forma costruttiva consente spazi di lavoro particolarmente ampi ed è quindi adatta a lastre grandi, componenti strutturali, componenti macchina e altri pezzi di grande volume.
Un controllo CNC muove utensile e assi macchina lungo percorsi utensile programmati. A seconda della forma costruttiva della macchina, si muove il portale sopra il pezzo oppure il pezzo viene spostato su una tavola macchina sotto il portale.
Una fresatrice a portale è una forma costruttiva speciale di fresatrice CNC. La sua caratteristica distintiva è la struttura a portale, che consente un ampio spazio di lavoro.
Gantry indica una struttura macchina a portale. Nelle macchine gantry si muove spesso il portale sopra un pezzo fisso o prevalentemente statico.
A seconda di rigidità della macchina, mandrino e progettazione del processo si possono lavorare tra l'altro alluminio, acciaio, acciaio inossidabile, plastica, CFRP, GFRP, legno, materiali espansi e materiali per modellismo.
Sì. Per questo la macchina deve però essere sufficientemente rigida e disporre di un mandrino, un attacco utensile e un raffreddamento adatti all'acciaio. Non ogni macchina a portale leggera è progettata per una lavorazione economica dell'acciaio.
La precisione raggiungibile dipende dalla macchina e dal processo. Oltre alla precisione di posizionamento e alla ripetibilità, influiscono sulla precisione effettiva del componente anche rigidità della macchina, temperatura, utensile, mandrino, bloccaggio del pezzo e strategia di lavorazione.
Le macchine a portale possono essere realizzate nella costruzione industriale di macchine speciali con corse molto ampie. La dimensione sensata dipende dal pezzo massimo, dal processo di lavorazione e dalla superficie produttiva disponibile.
In un portale mobile (sistema gantry) il pezzo rimane fisso mentre si muove il portale, adatto in particolare a pezzi pesanti, grandi e lunghi nonché alla lavorazione di lastre, poiché il pezzo non deve essere mosso con elevata dinamica.
In un portale fisso con tavola mobile si muove invece il pezzo insieme alla tavola, per cui la massa in movimento aumenta con il peso del pezzo. Questa forma costruttiva è adatta a pezzi più compatti e forze di processo elevate, poiché consente di realizzare una struttura macchina molto rigida.
Non è determinabile solo in base al materiale. Oltre a potenza e coppia giocano un ruolo campo di velocità, attacco utensile, supporto del mandrino, raffreddamento, concentricità e diametro utensile.
Anche il materiale indica la direzione: per l'alluminio contano soprattutto velocità, dinamica ed evacuazione trucioli, per acciaio e acciaio inossidabile coppia e stabilità del processo, per la plastica velocità e gestione termica, e per CFRP/GFRP la scelta utensile adeguata e l'aspirazione.
Entrambi i sistemi hanno punti di forza diversi. Le viti a ricircolo di sfere offrono una precisione molto elevata, ma sono più adatte a corse limitate. Gli azionamenti a cremagliera raggiungono, con un'esecuzione di alta qualità, anch'essi una precisione molto elevata e sono particolarmente adatti per assi lunghi, alte velocità di traslazione, grandi macchine a portale e offrono maggiore flessibilità costruttiva.
Quale soluzione sia sensata dipende da corsa, dinamica richiesta e concetto macchina.
I motori passo-passo sono adatti a sistemi più piccoli e meno dinamici e si distinguono per tecnica semplice, costi contenuti e buona posizionabilità. I sistemi closed-loop combinano un azionamento motorizzato con un feedback di posizione, riducendo così il rischio di perdite di passo non rilevate.
I servomotori sono particolarmente adatti a macchine industriali con elevate velocità degli assi, alta dinamica, grandi masse e processi di automazione impegnativi. La scelta corretta dipende da massa, accelerazione, corsa e requisiti del processo.
Cinque assi sono utili quando devono essere realizzate geometrie complesse, superfici a forma libera o più lati di lavorazione senza ripetuti ribloccaggi.
Una tavola a vuoto è particolarmente adatta per lastre di grande superficie. Le tavole a T sono più flessibili per griffe di bloccaggio, attrezzature o morse. A seconda della macchina, entrambi i sistemi possono essere combinati.
I costi dipendono fortemente da spazio di lavoro, rigidità della macchina, mandrino, sistema di assi, controllo, tecnica di bloccaggio e automazione. Per le macchine speciali si dovrebbe quindi sempre valutare l'intera esigenza produttiva.
Le fresatrici a portale generano alte velocità, utensili rotanti e, a seconda del processo, grandi quantità di trucioli o polvere. Un concetto macchina sicuro comprende quindi tipicamente una cabinatura protettiva, porte di accesso interbloccate, un sistema di arresto di emergenza, aspirazione e asportazione trucioli, monitoraggio del processo, controllo di rottura utensile ed eventualmente sistemi di protezione ottica.
La progettazione tecnica di sicurezza concreta deve sempre essere adeguata alla macchina e al suo scopo d'uso.
Il processo inizia con il pezzo e i requisiti produttivi. Da questi vengono derivati cinematica macchina, spazio di lavoro, mandrino, tecnica di bloccaggio, automazione e controllo. Seguono quindi progettazione costruttiva, messa in sicurezza digitale, montaggio, messa in servizio e collaudo.
Area conoscenza


Pezzi grandi, elevate precisioni o processi produttivi complessi richiedono una macchina adatta all'esigenza produttiva effettiva.
Inviateci il vostro disegno, il vostro modello 3D o i dati principali del pezzo. Verifichiamo insieme a voi quale forma costruttiva del portale, quale spazio di lavoro, quale mandrino, quale tecnica di bloccaggio e quale grado di automazione siano tecnicamente ed economicamente sensati per la vostra applicazione.
Ci scelgono


Prenota un incontro
Contattaci ora
© assemblean 2026 | Tutti i diritti riservati.