
Individuell definierbare Verfahrwege
Arbeitsraum und Achswege werden auf Ihre tatsächlichen Werkstückabmessungen zugeschnitten – nicht auf ein Katalogmaß.
Portalfräsmaschine
Bei Assemblean betrachten wir dabei nicht nur die Maschine. Wir entwickeln die Lösung ausgehend von Ihrer konkreten Fertigungsaufgabe: Bauteilgeometrie, Werkstoff, Losgröße, Genauigkeitsanforderung, Bearbeitungszeit und gewünschter Automatisierungsgrad bestimmen, welche Maschinenkinematik technisch und wirtschaftlich sinnvoll ist.
Maschinenbau, Steuerung und Prozessauslegung entstehen dabei aus einer Hand – von der ersten technischen Einschätzung bis zur Inbetriebnahme.

Leistungsueberblick
Eine Portalfräsmaschine ist eine CNC-Fräsmaschine, bei der der Fräskopf über eine portalartige Maschinenstruktur geführt wird. Das Werkstück befindet sich innerhalb oder unterhalb dieses Portals. Abhängig von der Bauform bewegt sich entweder das Portal über das Werkstück, oder das Werkstück wird auf einem verfahrbaren Maschinentisch durch das Portal bewegt.
Der wesentliche Vorteil dieser Bauweise liegt im großen nutzbaren Arbeitsraum. Dadurch eignen sich Portalfräsmaschinen besonders für großflächige Bauteile, Platten, Maschinenkomponenten, Formen, Profile und Strukturbauteile.
Die CNC-Steuerung bewegt Frässpindel und Achsen auf Basis eines zuvor programmierten Werkzeugwegs, der typischerweise aus einem CAD-Modell in einer CAM-Software erzeugt und über einen Postprozessor an die Maschinensteuerung übergeben wird. Abhängig von der Maschinenkinematik kann das Werkzeug das Bauteil in drei Achsen oder – bei erweiterten Maschinenkonzepten – zusätzlich über Dreh- und Schwenkachsen bearbeiten.
Zentrale Komponenten
Zu den wesentlichen Bestandteilen einer Portalfräsmaschine gehören:
Arbeitsraum und Achswege werden auf Ihre tatsächlichen Werkstückabmessungen zugeschnitten – nicht auf ein Katalogmaß.
Vom einfachen Plan- und Taschenfräsen bis zur simultanen Bearbeitung komplexer Freiformflächen.
Aluminium, Stahl, Kunststoffe und Verbundwerkstoffe stellen jeweils eigene Anforderungen an Steifigkeit, Spindel und Kühlung.
Spannsystem, automatischer Werkzeugwechsler und Messtechnik werden als ein zusammenhängendes Prozesssystem geplant.
Von der manuellen Bedienung bis zur robotergestützten, mannlosen Fertigung.
Maschinenbau, Steuerungstechnik und Prozessauslegung entstehen bei Assemblean in einem durchgängigen Engineering-Prozess.
Die Begriffe werden in der Praxis teilweise synonym verwendet. Welche Bauform technisch sinnvoll ist, hängt weniger von der Bezeichnung als von Werkstückgröße, Werkstückgewicht, Bearbeitungskräften und geforderter Dynamik ab.
| Analyseparameter | Portalfräsmaschine | Portalfräse | Gantry-Fräsmaschine | Portalfräswerk |
|---|---|---|---|---|
| Bedeutung | Allgemeiner Fachbegriff für jede Fräsmaschine mit Portalstruktur | Kürzere, umgangssprachliche Bezeichnung | Bauform, bei der sich das Portal über einem feststehenden Werkstück bewegt | Bezeichnung für große Portalmaschinen im industriellen Maßstab |
| Typischer Sprachgebrauch | Fachliteratur und Maschinenbau allgemein | Vor allem bei kleineren CNC-Systemen | Wenn die Bewegung des Portals betont werden soll | Im industriellen Sondermaschinenbau |
| Typische Baugröße | Klein bis sehr groß | Klein bis mittel | Mittel bis groß | Sehr groß |
Portalfräsmaschinen spielen ihre Vorteile bei großen, schweren oder großflächigen Werkstücken aus. Bei sehr kleinen Werkstücken oder extrem hohen Zerspankräften kann dagegen ein kompaktes CNC-Bearbeitungszentrum die technisch oder wirtschaftlich passendere Wahl sein.
Die folgende Übersicht fasst zusammen, wann welche Maschine sinnvoller ist – die richtige Entscheidung beginnt dabei immer beim Bauteil, nicht bei einer bestimmten Maschinenklasse.
| Analyseparameter | Portalfräsmaschine passt, wenn … | Andere CNC-Maschine passt besser, wenn … |
|---|---|---|
| Werkstückgröße | Große Platten, lange oder großflächige Werkstücke gefertigt werden | Werkstücke klein bis mittelgroß sind |
| Werkstückgewicht | Schwere Bauteile – das Werkstück kann je nach Konzept stationär bleiben | Leichte bis mittelschwere Bauteile |
| Arbeitsraum | Ein skalierbarer, großer XY-Arbeitsraum benötigt wird | Ein kompakter Arbeitsraum ausreicht |
| 3D-Freiformflächen & Mehrseitenbearbeitung | 5-Achs-Kinematik im großen Arbeitsraum integrierbar sein soll | Ein klassisches Bearbeitungszentrum den Bedarf bereits abdeckt |
| Kleine Präzisionsteile | Nur bedingt geeignet | Oft wirtschaftlicher auf kompakteren Maschinen |
| Sehr kleine Losgrößen | Flexibilität und Rüstaufwand sorgfältig abgewogen werden | Meist schneller rüstbar |
| Automatisierte Serienfertigung | Werkzeug- und Werkstückautomation gut integrierbar ist | Ebenfalls sehr gut möglich |
| Platzbedarf | Meist höher | Häufig kompakter |
Die technisch richtige Maschine lässt sich nicht allein anhand eines Arbeitsbereichs oder einer Spindelleistung auswählen. Für eine belastbare Maschinenauslegung sollten mindestens acht Faktoren betrachtet werden.
Maximale Länge, Breite und Höhe, Werkstückgewicht, Spannmittel, Werkzeuglänge und Sicherheitsabstände bestimmen den benötigten Verfahrweg – der in der Regel größer ist als das eigentliche Werkstück.
01
Eine hohe Maschinensteifigkeit reduziert elastische Verformungen unter Bearbeitungskräften und beeinflusst damit unmittelbar Maßhaltigkeit, Oberflächengüte, mögliche Zustellung, Vorschub, Werkzeugstandzeit und Prozessstabilität.
Es gilt: höhere Steifigkeit → geringere Schwingungsneigung → stabilerer Fräsprozess → höhere nutzbare Zerspanungsleistung. Eine hohe Spindelleistung allein bringt wenig, wenn die Maschinenstruktur die entstehenden Kräfte nicht aufnehmen kann.
02
Diese Begriffe werden häufig verwechselt. Die Positioniergenauigkeit beschreibt, wie genau eine Achse eine vorgegebene Position erreicht; die Wiederholgenauigkeit, wie exakt dieselbe Position bei mehreren Anfahrbewegungen erneut erreicht wird.
Umkehrspiel kann entstehen, wenn sich bei einem Richtungswechsel mechanische Komponenten bewegen, bevor die Achse tatsächlich in die Gegenrichtung verfährt.
03
Die am fertigen Werkstück erreichbare Genauigkeit hängt zusätzlich von weiteren Faktoren ab. Eine Maschinenangabe von beispielsweise ±0,01 mm bedeutet deshalb nicht automatisch, dass jedes Bauteil in jeder Bearbeitungssituation diese Toleranz erreicht.
Die Achsen X, Y und Z bewegen das Werkzeug linear – besonders geeignet für Platten, Taschen, Konturen, Bohrbilder und 2,5D-Geometrien.
Zusätzliche Dreh- oder Schwenkachsen positionieren Werkzeug beziehungsweise Bauteil; die eigentliche Bearbeitung erfolgt anschließend in fester Orientierung. Vorteile sind weniger Umspannungen, mehr Bearbeitungsseiten und bessere Werkzeugzugänglichkeit.
Alle Achsen können während der Bearbeitung gleichzeitig bewegt werden – besonders geeignet für komplexe Freiformflächen, Hinterschneidungen, Formenbau, Luftfahrtstrukturen und komplexe Maschinenbauteile.
Portalfräsmaschinen können je nach Maschinenkonzept sehr unterschiedliche Werkstoffe bearbeiten.

Sehr hohe Eignung – wichtig sind Dynamik, Spindeldrehzahl und Spanabfuhr. Typisch für Strukturbauteile, Maschinenplatten, Vorrichtungen, Gehäuse, Formen und Luftfahrtkomponenten.

Hohe Eignung – erfordert Steifigkeit, Spindeldrehmoment, ausreichendes Maschinengewicht, geeignete Werkzeugaufnahme und Kühlung. Eine für Kunststoff oder Aluminium ausgelegte Portalmaschine ist nicht automatisch für produktive Stahlzerspanung geeignet.

Hohe Eignung – Prozessstabilität und Drehmoment stehen im Vordergrund.

Sehr hohe Eignung – wichtig sind Spanabfuhr, Temperaturentwicklung, geeignete Schneidengeometrie, Werkstückspannung und hohe Drehzahlen.

Hohe Eignung – Absaugung und Werkzeugstrategie beziehungsweise Werkzeugverschleiß stehen im Vordergrund.

Sehr hohe Eignung – großer Arbeitsraum, hohe Dynamik und schneller Materialabtrag sind hier besonders wichtig.
Eine gute Spannstrategie reduziert Rüstzeit, erhöht Prozesssicherheit und verbessert die Wiederholgenauigkeit.
Universell einsetzbar für Spannpratzen, Schraubstöcke, Vorrichtungen und individuelle Spannmittel.
Prozess
Ein klarer Ablauf, ein Ansprechpartner und ein sauber abgestimmter Fertigungsprozess.
Das Werkstück wird als digitales 3D-Modell konstruiert.
In der CAM-Software werden Werkzeuge, Schnittdaten, Frässtrategien und Werkzeugwege definiert.
Der Postprozessor übersetzt die Werkzeugwege in den für Maschine und Steuerung geeigneten CNC-Code.
Eine Maschinensimulation kann Kollisionen erkennen, Achsgrenzen prüfen, Werkzeugzugänglichkeit bewerten und Bearbeitungsabläufe absichern.
Die Maschine führt den programmierten Bearbeitungsprozess aus.
Abhängig von den Anforderungen können Bauteile während oder nach der Bearbeitung vermessen werden.
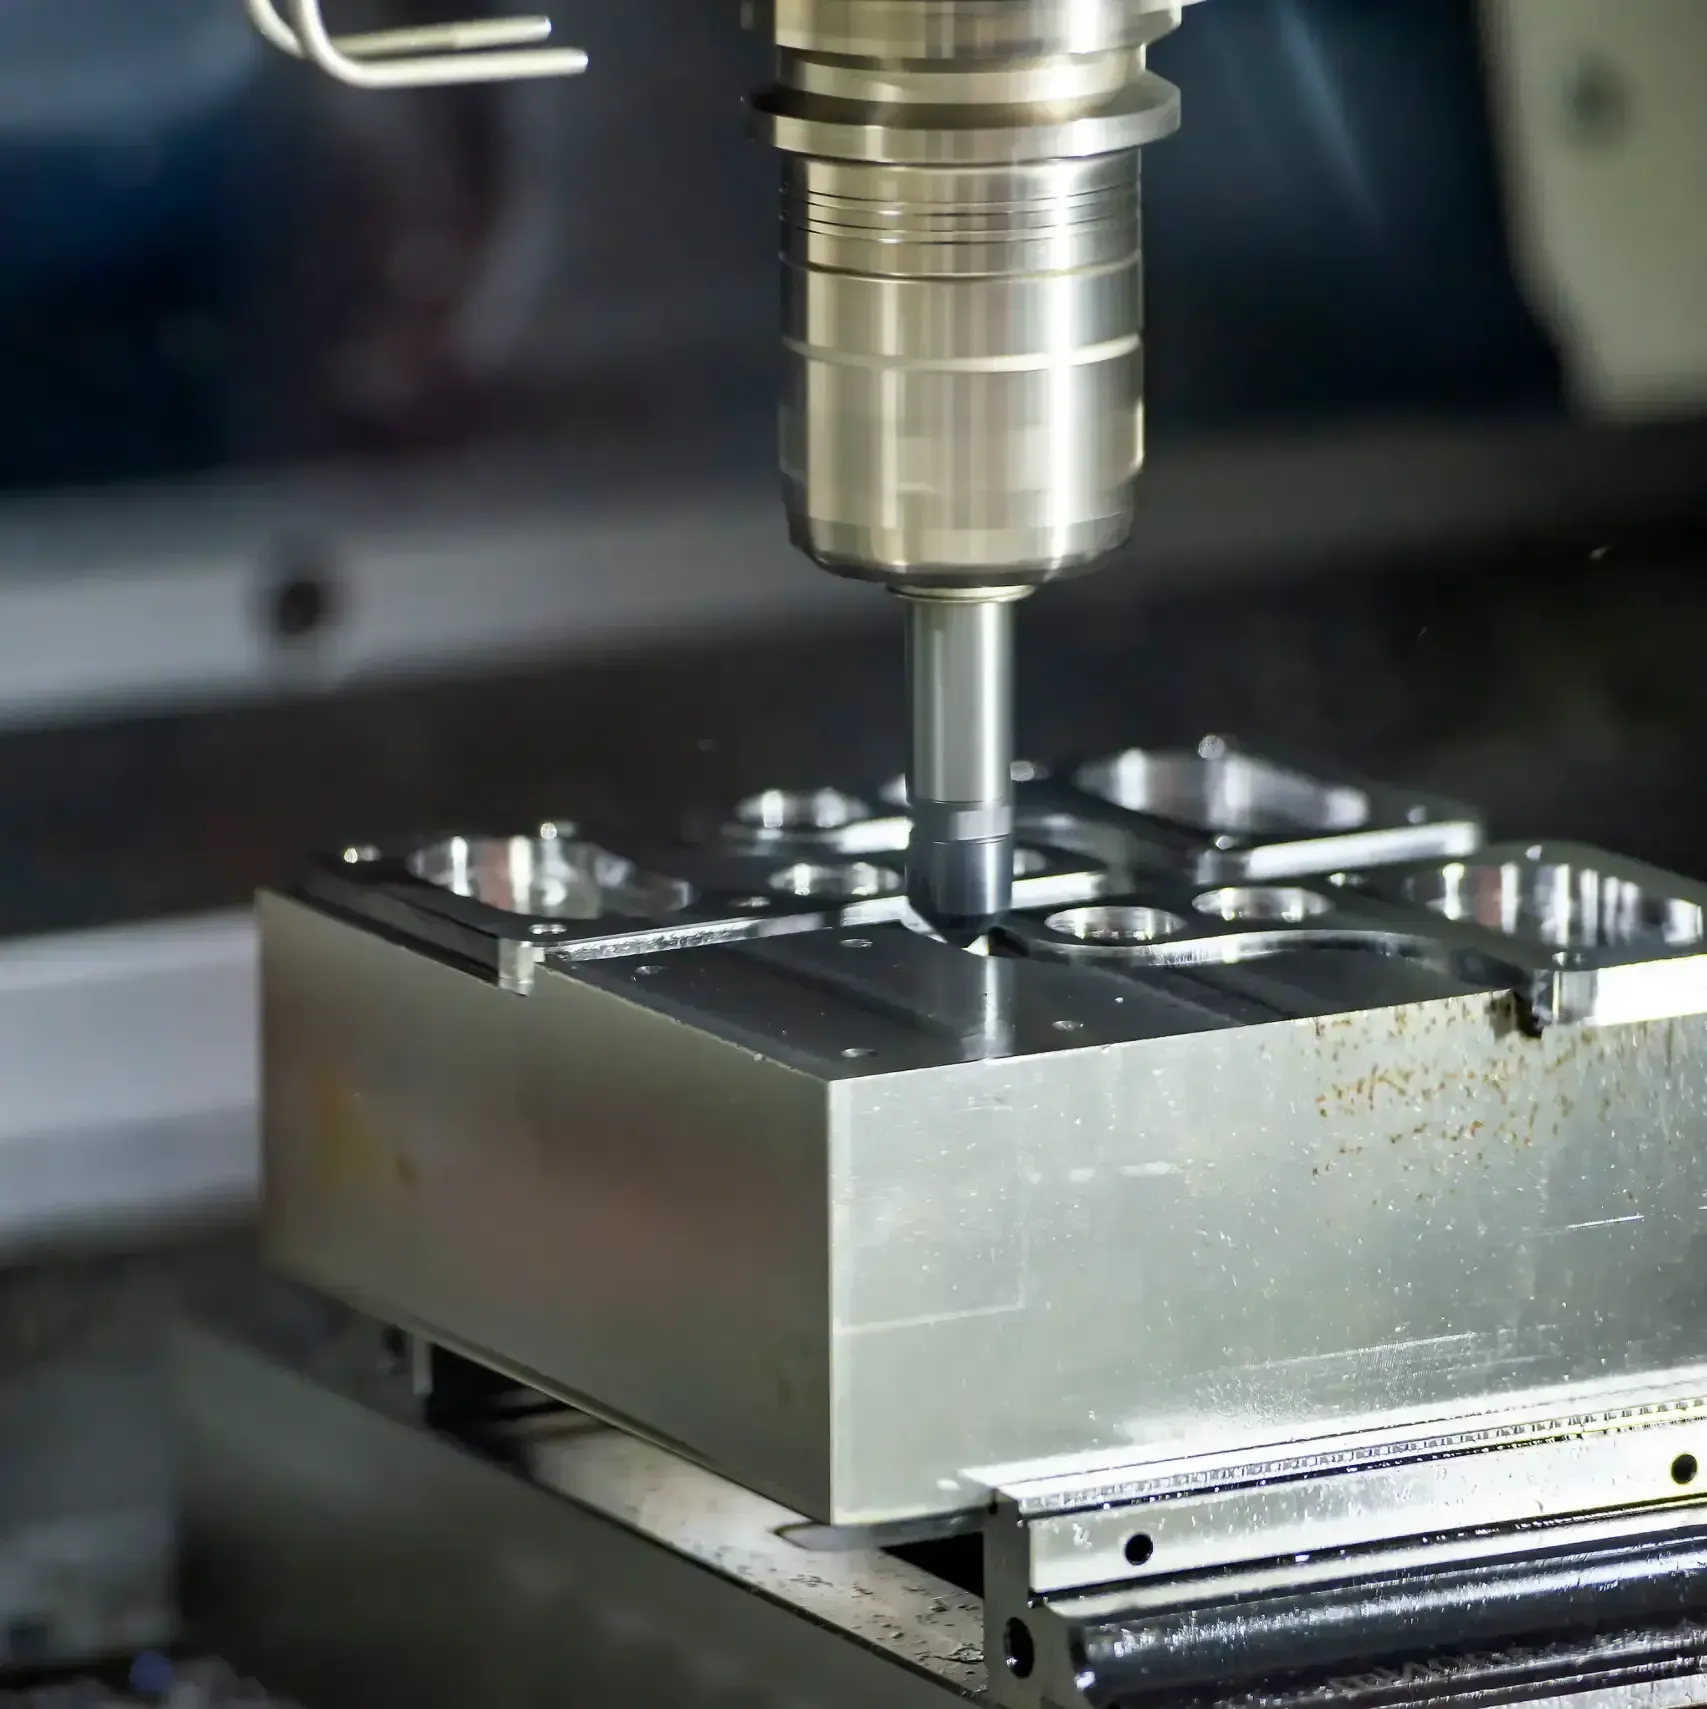
Maschinenplatten, Rahmen, Grundgestelle, Vorrichtungen, Gehäuse und Strukturbauteile.

Formen, Modelle, Werkzeugkomponenten und großflächige 3D-Geometrien.
Prototypen, Modellbau, Formen, Strukturteile und Vorrichtungen.
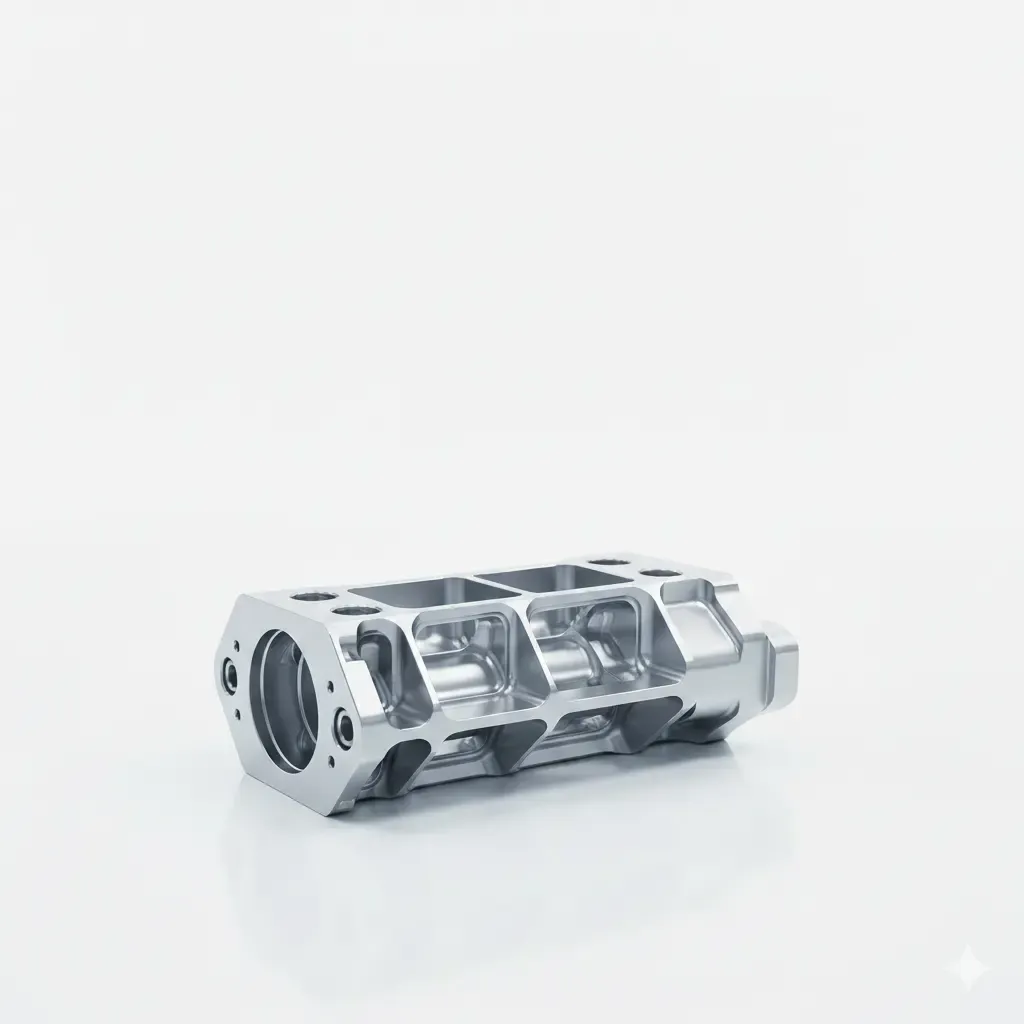
Große und leichte Strukturbauteile – besonders relevant sind Aluminium, CFK, komplexe 5-Achs-Geometrien und hohe Anforderungen an die Prozesssicherheit.

Lohnfertiger benötigen häufig besonders große Flexibilität: unterschiedliche Werkstoffe, wechselnde Werkstückgrößen, schnelle Umrüstung und universelle Spanntechnik. Die Portalmaschine sollte deshalb nicht auf ein einziges Bauteil, sondern auf ein wirtschaftlich relevantes Werkstückspektrum ausgelegt werden.

Große Platten und technische Kunststoffbauteile lassen sich effizient auf Portalmaschinen bearbeiten.
Die Investitionskosten einer Portalfräsmaschine hängen stark vom individuellen Maschinenkonzept ab. Für eine belastbare Bewertung sollte deshalb nicht nur der Kaufpreis betrachtet werden.
| Analyseparameter | Einfluss auf die Investition | Warum |
|---|---|---|
| Arbeitsraum | Hoch | Bestimmt Maschinenbett, Portalgröße und Fundament |
| Maschinensteifigkeit | Hoch | Wirkt sich direkt auf Materialeinsatz und Bauweise aus |
| 5-Achs-Kinematik | Hoch | Zusätzliche Achsen, Antriebe und Steuerungstechnik |
| Spindelleistung | Mittel bis hoch | Höhere Leistung erfordert stärkere Antriebe und Kühlung |
| Werkzeugwechsler | Mittel | Zusätzliche Mechanik und Werkzeugmagazin |
| Spanntechnik | Mittel | Abhängig von Tischgröße und Spannsystem |
| CNC-Steuerung | Mittel | Abhängig von Funktionsumfang und Achszahl |
| Messtechnik | Mittel | Zusätzliche Sensorik und Software |
| Automatisierung | Hoch | Robotik, Schnittstellen und Sicherheitstechnik |
| Sonderkonstruktion | Projektspezifisch | Abhängig vom individuellen Maschinenkonzept |
01
Die wirtschaftlichen Gesamtkosten setzen sich unter anderem zusammen aus:
02
Die Amortisation hängt stark vom Produktionsprozess ab. Spart eine neue Maschinenlösung beispielsweise pro Bauteil 20 Minuten Bearbeitungs- oder Rüstzeit und werden mehrere tausend Bauteile pro Jahr gefertigt, können sich bereits aus der eingesparten Maschinen- und Personalzeit erhebliche wirtschaftliche Effekte ergeben.
Eine realistische ROI-Betrachtung sollte mindestens heutige und zukünftige Bearbeitungszeit, Maschinenstundensatz, Jahresmenge, Rüstzeit, Personal, Ausschuss und Wartung berücksichtigen.
Die Maschinenplanung umfasst mehr als die reine Stellfläche. Diese Faktoren sollten möglichst früh einbezogen werden.
Zu berücksichtigende Planungspunkte
Stellfläche: Maschine plus Wartungs- und Bedienbereiche
Hallenhöhe: Portal und Zugänglichkeit
Fundament: abhängig von Maschine und Prozess
Stromversorgung: Anschlussleistung
Druckluft: Werkzeug- und Spanntechnik
Kühlsystem: abhängig vom Werkstoff
Absaugung: vor allem Kunststoff, CFK, Holz
Späneentsorgung: abhängig von Prozess und Material
Transportweg: Einbringung in die Halle
Sicherheit: Einhausung, Türen, Lichtschutz
Wartungszugang: Maschinenkomponenten müssen erreichbar bleiben
Prozess
Ein klarer Ablauf, ein Ansprechpartner und ein sauber abgestimmter Fertigungsprozess.
Werkstück, Material, Geometrie, Toleranzen, Stückzahl, heutige Bearbeitung und Zielprozess bilden den Ausgangspunkt.
Auf dieser Basis definieren wir Arbeitsraum, Portalbauform, Achskonzept, Spindel, Spanntechnik, Werkzeugstrategie und Automatisierung.
Bereits vor dem Maschinenbau lassen sich Achswege, Werkzeugzugänglichkeit, Kollisionsräume, Bearbeitungspositionen und Taktzeiten digital untersuchen.
Mechanik, Maschine und Peripherie werden aufeinander abgestimmt.
Je nach Projekt gehören CNC-Steuerung, Sicherheitssteuerung, Bedienoberfläche, Schnittstellen, Messtechnik und Automatisierung dazu.
Die Maschine wird aufgebaut, geprüft und in Betrieb genommen.
Vor der Auslieferung werden vereinbarte Funktionen und Anforderungen geprüft.
Die Maschine wird am Produktionsstandort installiert und erneut validiert.
Auf Wunsch begleiten wir den Übergang in den produktiven Betrieb.
Eine sinnvolle Maschinenauslegung beginnt mit wenigen zentralen Angaben.
Diese Angaben helfen bei der ersten Einschätzung
Werkstoff: Aluminium, Stahl, Edelstahl, Kunststoff, CFK, GFK oder Sonstiges
Werkstückabmessungen: Länge × Breite × Höhe
Werkstückgewicht in kg
Geforderte Toleranz in mm
Stückzahl: Einzelteil, Kleinserie oder Serie
Bearbeitung: 3 Achsen, Mehrseitenbearbeitung oder 5 Achsen
Automation: manuell, teilautomatisiert oder vollautomatisiert
Arbeitsraum, Kinematik und Spindel leiten sich aus Ihrem Bauteil ab – nicht aus Prospektwerten.
Maschine, Steuerung und Automation entwickeln wir als ein zusammenhängendes System.
Entscheidend ist die reproduzierbare Genauigkeit im Dauerbetrieb.
Simulation klärt Bewegungsabläufe und Kollisionsrisiken bereits vor dem Maschinenbau.
Schnittstellen und Spanntechnik sind auf spätere Automationsstufen vorbereitet.
Von der Machbarkeitsstudie bis zur Abnahme unter Produktionsbedingungen klar definiert.
ISO-9001:2015-zertifiziert – Anforderungen und Abnahmen bleiben dokumentiert.
Wartbarkeit und Erweiterbarkeit fließen von Anfang an in die Systemauslegung ein.
FAQ
Eine Portalfräsmaschine ist eine CNC-Werkzeugmaschine, bei der der Fräskopf innerhalb einer portalartigen Struktur bewegt wird. Die Bauform ermöglicht besonders große Arbeitsräume und eignet sich deshalb für große Platten, Strukturbauteile, Maschinenkomponenten und andere großvolumige Werkstücke.
Eine CNC-Steuerung verfährt Werkzeug und Maschinenachsen entlang programmierter Werkzeugwege. Abhängig von der Maschinenbauform bewegt sich entweder das Portal über das Werkstück, oder das Werkstück wird auf einem Maschinentisch unter dem Portal bewegt.
Eine Portalfräsmaschine ist eine spezielle Bauform einer CNC-Fräsmaschine. Ihr charakteristisches Merkmal ist die Portalstruktur, die einen großen Arbeitsraum ermöglicht.
Gantry bezeichnet eine portalartige Maschinenstruktur. Bei Gantry-Maschinen bewegt sich häufig das Portal über einem feststehenden oder überwiegend statischen Werkstück.
Abhängig von Maschinensteifigkeit, Spindel und Prozessauslegung können unter anderem Aluminium, Stahl, Edelstahl, Kunststoff, CFK, GFK, Holz, Schaumstoffe und Modellbauwerkstoffe bearbeitet werden.
Ja. Dafür muss die Maschine jedoch ausreichend steif sein und eine für Stahl geeignete Spindel, Werkzeugaufnahme und Kühlung besitzen. Nicht jede leichte Portalmaschine ist für wirtschaftliche Stahlzerspanung ausgelegt.
Die erreichbare Genauigkeit hängt von der Maschine und vom Prozess ab. Neben der Positionier- und Wiederholgenauigkeit beeinflussen Maschinensteifigkeit, Temperatur, Werkzeug, Spindel, Werkstückspannung und Bearbeitungsstrategie die tatsächliche Bauteilgenauigkeit.
Portalmaschinen lassen sich im industriellen Sondermaschinenbau mit sehr großen Verfahrwegen realisieren. Die sinnvolle Größe hängt vom maximalen Werkstück, dem Bearbeitungsprozess und der verfügbaren Produktionsfläche ab.
Bei einem beweglichen Portal (Gantry-System) bleibt das Werkstück stationär, während sich das Portal bewegt – das eignet sich besonders für schwere, große und lange Werkstücke sowie Plattenbearbeitung, da das Werkstück nicht mit hoher Dynamik bewegt werden muss.
Bei einem festen Portal mit beweglichem Tisch bewegt sich stattdessen das Werkstück mit dem Tisch, wobei die bewegte Masse mit dem Werkstückgewicht steigt. Diese Bauform eignet sich gut für kompaktere Werkstücke und hohe Prozesskräfte, da sich eine sehr steife Maschinenstruktur realisieren lässt.
Das lässt sich nicht allein anhand des Werkstoffs bestimmen. Neben Leistung und Drehmoment spielen Drehzahlbereich, Werkzeugaufnahme, Spindellagerung, Kühlung, Rundlauf und Werkzeugdurchmesser eine Rolle.
Auch der Werkstoff gibt die Richtung vor: Bei Aluminium zählen vor allem Drehzahl, Dynamik und Spanabfuhr, bei Stahl und Edelstahl Drehmoment und Prozessstabilität, bei Kunststoff Drehzahl und Wärmemanagement und bei CFK/GFK die passende Werkzeugauswahl und Absaugung.
Beide Systeme haben unterschiedliche Stärken. Kugelumlaufspindeln bieten sehr hohe Präzision, eignen sich aber eher für begrenzte Verfahrwege. Zahnstangenantriebe erreichen bei hochwertiger Ausführung ebenfalls sehr hohe Präzision und eignen sich besonders gut für lange Achsen, hohe Verfahrgeschwindigkeiten, große Portalmaschinen und bieten mehr konstruktive Flexibilität.
Welche Lösung sinnvoll ist, hängt von Verfahrweg, geforderter Dynamik und Maschinenkonzept ab.
Schrittmotoren eignen sich für kleinere, weniger dynamische Systeme und punkten durch einfache Technik, niedrige Kosten und gute Positionierbarkeit. Closed-Loop-Systeme kombinieren einen motorischen Antrieb mit Positionsrückmeldung und reduzieren so das Risiko unerkannter Schrittverluste.
Servomotoren eignen sich besonders für industrielle Maschinen mit hohen Achsgeschwindigkeiten, hoher Dynamik, großen Massen und anspruchsvollen Automatisierungsprozessen. Die richtige Wahl hängt von Masse, Beschleunigung, Verfahrweg und Prozessanforderung ab.
Fünf Achsen sind sinnvoll, wenn komplexe Geometrien, Freiformflächen oder mehrere Bearbeitungsseiten ohne wiederholtes Umspannen gefertigt werden sollen.
Ein Vakuumtisch eignet sich besonders für großflächige Platten. T-Nut-Tische sind flexibler für Spannpratzen, Vorrichtungen oder Schraubstöcke. Je nach Maschine können beide Systeme kombiniert werden.
Die Kosten hängen stark von Arbeitsraum, Maschinensteifigkeit, Spindel, Achssystem, Steuerung, Spanntechnik und Automatisierung ab. Bei Sondermaschinen sollte deshalb immer die komplette Fertigungsaufgabe bewertet werden.
Portalfräsmaschinen erzeugen hohe Geschwindigkeiten, rotierende Werkzeuge und – abhängig vom Prozess – große Mengen an Spänen oder Staub. Ein sicheres Maschinenkonzept umfasst deshalb typischerweise eine Schutzumhausung, verriegelte Zugangstüren, ein Not-Aus-System, Absaugung und Späneabfuhr, Prozessüberwachung, Werkzeugbruchkontrolle und gegebenenfalls Lichtschutzsysteme.
Die konkrete sicherheitstechnische Auslegung muss immer zur Maschine und ihrem Einsatzzweck passen.
Der Prozess beginnt mit Werkstück und Fertigungsanforderungen. Daraus werden Maschinenkinematik, Arbeitsraum, Spindel, Spanntechnik, Automation und Steuerung abgeleitet. Anschließend folgen Konstruktion, digitale Absicherung, Aufbau, Inbetriebnahme und Abnahme.
Wissensbereich


Große Werkstücke, hohe Genauigkeiten oder komplexe Produktionsprozesse benötigen eine Maschine, die zur tatsächlichen Fertigungsaufgabe passt.
Senden Sie uns Ihre Zeichnung, Ihr 3D-Modell oder die wichtigsten Werkstückdaten. Wir prüfen gemeinsam mit Ihnen, welche Portalbauform, welcher Arbeitsraum, welche Spindel, welche Spanntechnik und welcher Automatisierungsgrad für Ihre Anwendung technisch und wirtschaftlich sinnvoll sind.
Trusted by


Persönliches Meeting buchen
Jetzt kontaktieren
© assemblean 2026 | Alle Rechte vorbehalten.