
Courses d'axes définissables individuellement
L'espace de travail et les courses d'axes sont adaptés aux dimensions réelles de votre pièce – et non à une taille de catalogue.
Fraiseuse à portique
Chez Assemblean, nous ne considérons pas uniquement la machine. Nous développons la solution à partir de votre tâche de fabrication concrète : la géométrie de la pièce, le matériau, la taille de lot, l'exigence de précision, le temps d'usinage et le degré d'automatisation souhaité déterminent quelle cinématique de machine est techniquement et économiquement pertinente.
La construction de la machine, la commande et la conception du processus proviennent d'une seule source – de la première évaluation technique jusqu'à la mise en service.

Vue d ensemble du service
Une fraiseuse à portique est une fraiseuse CNC dont la tête de fraisage est guidée par une structure de machine en forme de portique. La pièce se trouve à l'intérieur ou en dessous de ce portique. Selon la construction, soit le portique se déplace au-dessus de la pièce, soit la pièce est déplacée à travers le portique sur une table de machine mobile.
L'avantage essentiel de cette construction réside dans le grand espace de travail utilisable. Les fraiseuses à portique conviennent ainsi particulièrement aux pièces de grande surface, aux plaques, aux composants de machines, aux moules, aux profilés et aux pièces structurelles.
La commande CNC déplace la broche de fraisage et les axes sur la base d'une trajectoire d'outil programmée au préalable, généralement générée à partir d'un modèle CAO dans un logiciel de FAO et transmise à la commande de la machine via un post-processeur. Selon la cinématique de la machine, l'outil peut usiner la pièce sur trois axes ou, pour des concepts de machine plus avancés, également via des axes de rotation et de pivotement supplémentaires.
Composants centraux
Les éléments essentiels d'une fraiseuse à portique comprennent :
L'espace de travail et les courses d'axes sont adaptés aux dimensions réelles de votre pièce – et non à une taille de catalogue.
Du simple surfaçage et fraisage de poches à l'usinage simultané de surfaces gauches complexes.
L'aluminium, l'acier, les plastiques et les matériaux composites posent chacun des exigences propres en matière de rigidité, de broche et de refroidissement.
Le système de bridage, le changeur d'outils automatique et la métrologie sont conçus comme un système de processus cohérent.
De la commande manuelle à la production sans opérateur assistée par robot.
Chez Assemblean, la construction de machines, la technique de commande et la conception du processus s'inscrivent dans un processus d'ingénierie continu.
Dans la pratique, ces termes sont parfois utilisés comme synonymes. La construction techniquement pertinente dépend moins de la désignation que de la taille de la pièce, de son poids, des efforts d'usinage et de la dynamique requise.
| Paramètre d’analyse | Fraiseuse à portique | Fraiseuse portique | Fraiseuse gantry | Portique de fraisage |
|---|---|---|---|---|
| Signification | Terme technique général pour toute fraiseuse à structure de portique | Désignation plus courte et familière | Construction dans laquelle le portique se déplace au-dessus d'une pièce fixe | Désignation des grandes machines à portique à l'échelle industrielle |
| Usage typique | Littérature technique et construction mécanique en général | Surtout pour les systèmes CNC plus petits | Lorsque le mouvement du portique doit être souligné | Dans la construction industrielle de machines spéciales |
| Taille de construction typique | Petite à très grande | Petite à moyenne | Moyenne à grande | Très grande |
Les fraiseuses à portique révèlent leurs avantages pour les pièces grandes, lourdes ou de grande surface. Pour des pièces très petites ou des efforts de coupe extrêmement élevés, en revanche, un centre d'usinage CNC compact peut être le choix techniquement ou économiquement plus adapté.
Le tableau suivant résume dans quels cas quelle machine est la plus pertinente – la bonne décision commence toujours par la pièce, et non par une classe de machine déterminée.
| Paramètre d’analyse | La fraiseuse à portique convient lorsque… | Une autre machine CNC convient mieux lorsque… |
|---|---|---|
| Dimensions de la pièce | De grandes plaques, des pièces longues ou de grande surface sont fabriquées | Les pièces sont de petite à moyenne taille |
| Poids de la pièce | Pièces lourdes – la pièce peut, selon le concept, rester stationnaire | Pièces légères à moyennement lourdes |
| Espace de travail | Un grand espace de travail XY évolutif est nécessaire | Un espace de travail compact suffit |
| Surfaces gauches 3D et usinage multiface | Une cinématique 5 axes doit pouvoir être intégrée dans un grand espace de travail | Un centre d'usinage classique couvre déjà le besoin |
| Petites pièces de précision | Seulement conditionnellement adapté | Souvent plus économique sur des machines plus compactes |
| Très petites tailles de lot | La flexibilité et l'effort de préparation doivent être soigneusement évalués | Généralement plus rapide à régler |
| Production en série automatisée | L'automatisation des outils et des pièces s'intègre bien | Également très bien possible |
| Encombrement | Généralement plus élevé | Souvent plus compact |
La machine techniquement adaptée ne peut pas être choisie uniquement sur la base d'un espace de travail ou d'une puissance de broche. Pour une conception de machine fiable, au moins huit facteurs doivent être pris en compte.
La longueur, la largeur et la hauteur maximales, le poids de la pièce, les moyens de bridage, la longueur d'outil et les distances de sécurité déterminent la course nécessaire – généralement supérieure à la pièce elle-même.
01
Une rigidité de machine élevée réduit les déformations élastiques sous les efforts d'usinage et influence donc directement la précision dimensionnelle, la qualité de surface, la profondeur de passe possible, l'avance, la durée de vie de l'outil et la stabilité du processus.
Le principe est le suivant : rigidité plus élevée → tendance aux vibrations plus faible → processus de fraisage plus stable → puissance d'enlèvement de matière utilisable plus élevée.
Une puissance de broche élevée à elle seule n'apporte que peu si la structure de la machine ne peut pas absorber les efforts générés.
02
Ces notions sont souvent confondues. La précision de positionnement décrit avec quelle exactitude un axe atteint une position donnée ; la répétabilité indique avec quelle précision la même position est atteinte à nouveau lors de plusieurs approches.
Un jeu d'inversion peut apparaître lorsque, lors d'un changement de direction, des composants mécaniques se déplacent avant que l'axe ne se déplace effectivement dans le sens opposé.
03
La précision réellement atteignable sur la pièce finie dépend en outre d'autres facteurs. Une indication de machine de, par exemple, ±0,01 mm ne signifie donc pas automatiquement que chaque pièce atteint cette tolérance dans toutes les situations d'usinage.
Les axes X, Y et Z déplacent l'outil de manière linéaire – particulièrement adapté aux plaques, poches, contours, schémas de perçage et géométries 2,5D.
Des axes de rotation ou de pivotement supplémentaires positionnent l'outil ou la pièce ; l'usinage proprement dit s'effectue ensuite dans une orientation fixe. Les avantages sont moins de rebridages, davantage de faces usinées et une meilleure accessibilité de l'outil.
Tous les axes peuvent être déplacés simultanément pendant l'usinage – particulièrement adapté aux surfaces gauches complexes, aux contre-dépouilles, à la construction de moules, aux structures aéronautiques et aux pièces de machines complexes.
Selon le concept de machine, les fraiseuses à portique peuvent usiner des matériaux très différents.

Très bonne adéquation – la dynamique, la vitesse de broche et l'évacuation des copeaux sont importantes. Typique pour les pièces structurelles, les plaques de machine, les dispositifs, les boîtiers, les moules et les composants aéronautiques.

Bonne adéquation – nécessite de la rigidité, un couple de broche suffisant, un poids de machine adéquat, un porte-outil approprié et un refroidissement adapté. Une machine à portique conçue pour le plastique ou l'aluminium n'est pas automatiquement adaptée à un usinage productif de l'acier.

Bonne adéquation – la stabilité du processus et le couple sont au premier plan.

Très bonne adéquation – l'évacuation des copeaux, l'échauffement, une géométrie de coupe adaptée, le bridage de la pièce et des vitesses de rotation élevées sont importants.

Bonne adéquation – l'aspiration ainsi que la stratégie d'outillage et l'usure de l'outil sont au premier plan.

Très bonne adéquation – un grand espace de travail, une dynamique élevée et un enlèvement de matière rapide sont ici particulièrement importants.
Une bonne stratégie de bridage réduit le temps de préparation, augmente la fiabilité du processus et améliore la répétabilité.
Utilisation universelle pour brides de serrage, étaux, dispositifs et moyens de bridage individuels.
Processus
Un deroulement clair, un interlocuteur unique et un processus de fabrication bien coordonne.
La pièce est conçue sous forme de modèle numérique 3D.
Dans le logiciel de FAO, les outils, les données de coupe, les stratégies de fraisage et les trajectoires d'outil sont définis.
Le post-processeur traduit les trajectoires d'outil en code CNC adapté à la machine et à la commande.
Une simulation de la machine permet de détecter les collisions, de vérifier les limites des axes, d'évaluer l'accessibilité de l'outil et de sécuriser les déroulements d'usinage.
La machine exécute le processus d'usinage programmé.
Selon les exigences, les pièces peuvent être mesurées pendant ou après l'usinage.
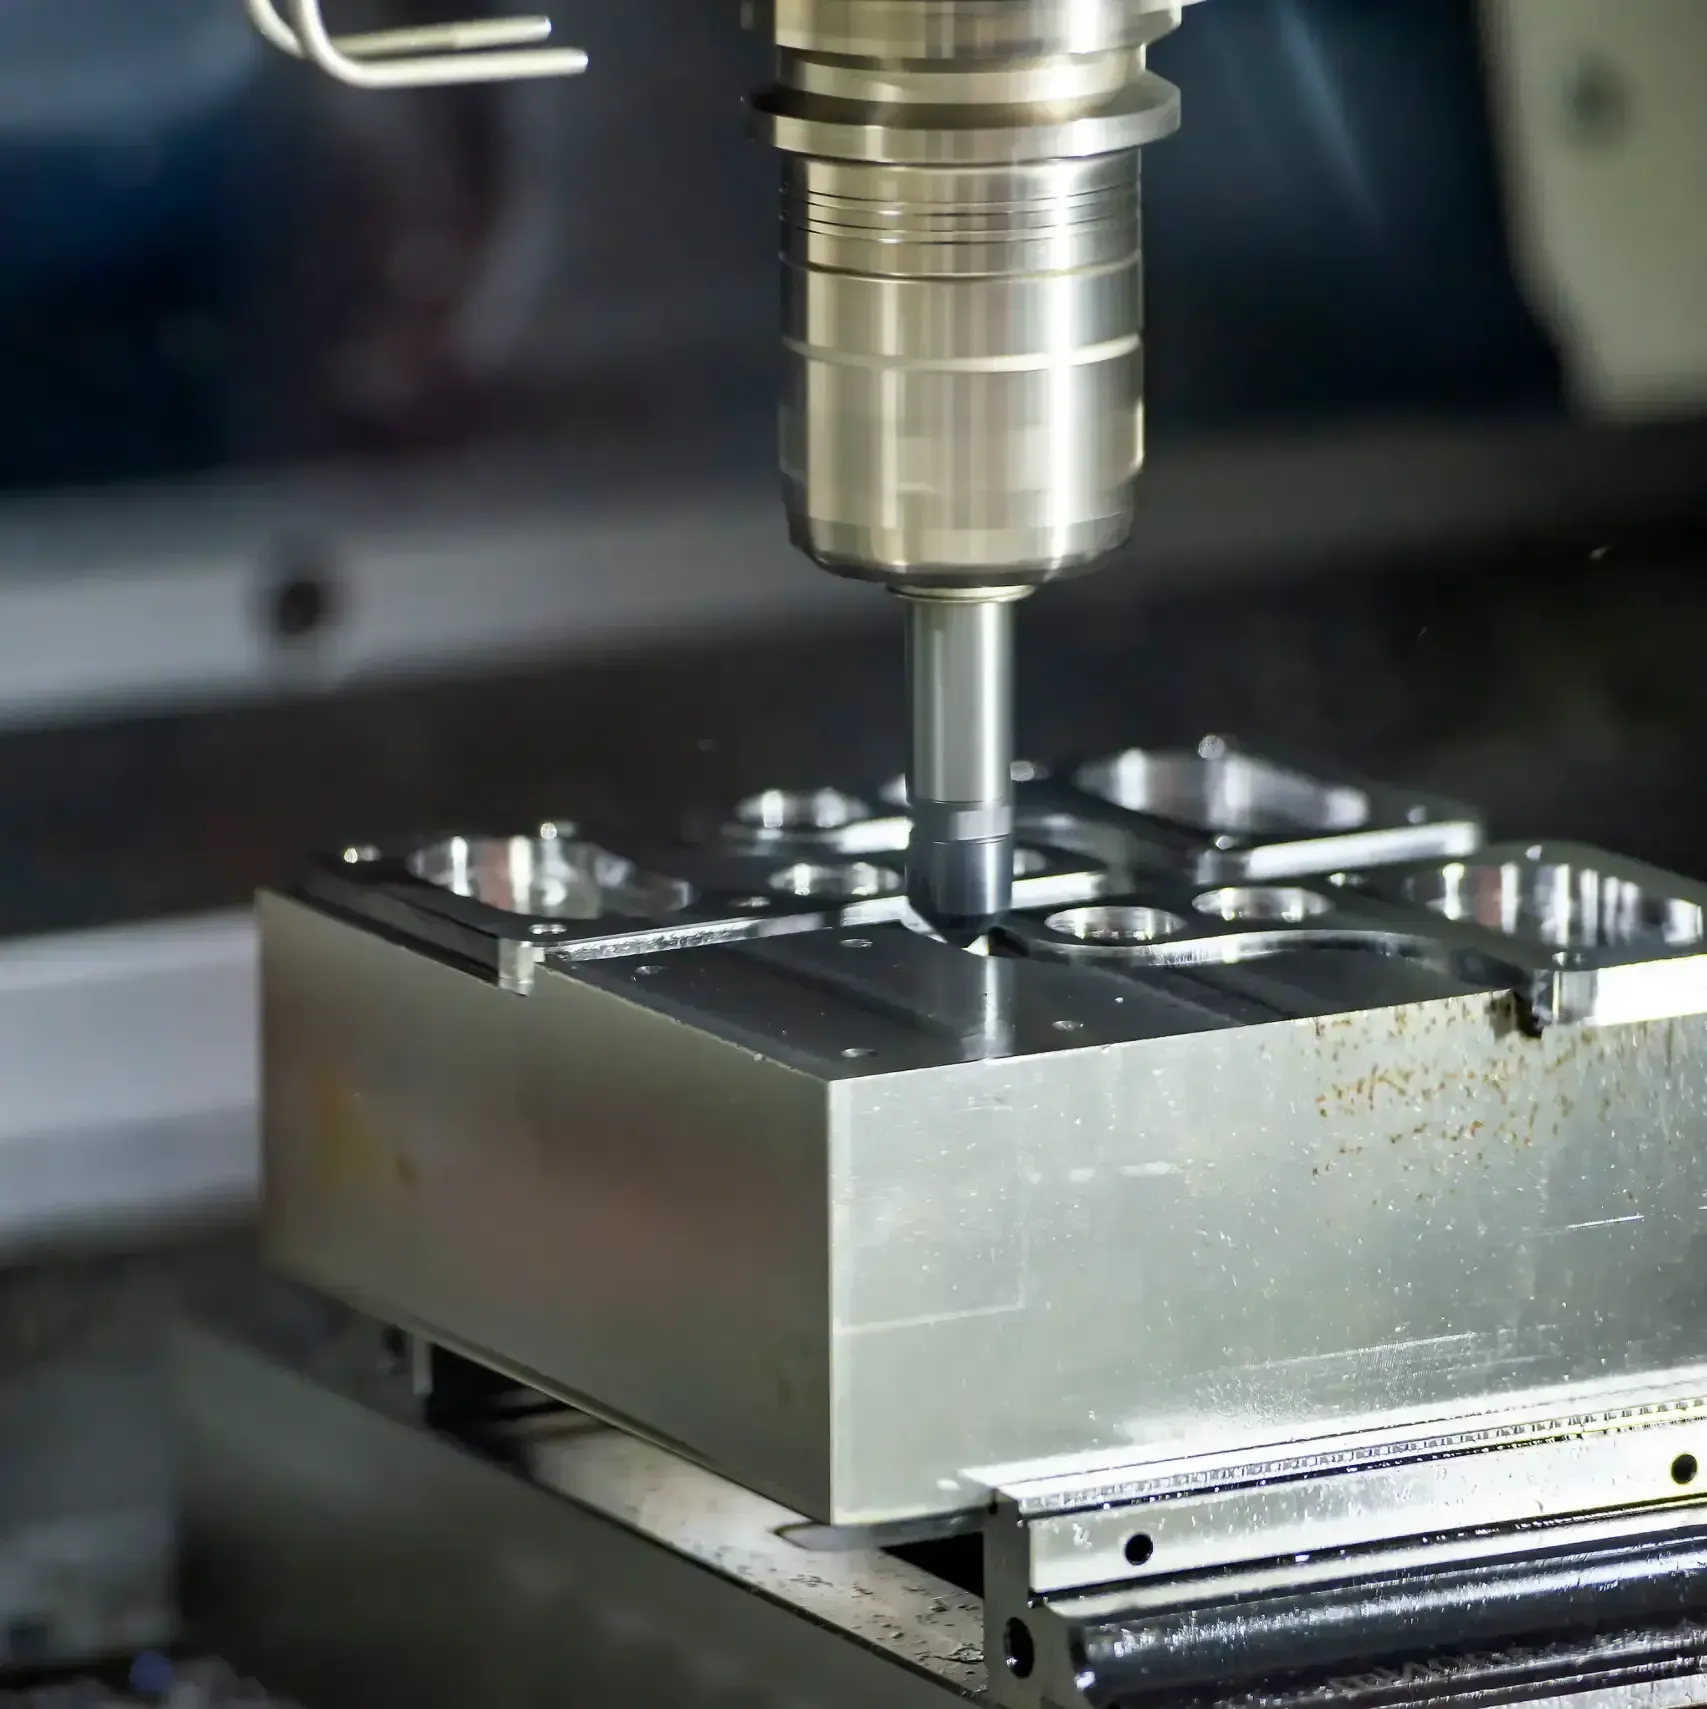
Plaques de machine, châssis, bâtis, dispositifs, boîtiers et pièces structurelles.

Moules, modèles, composants d'outillage et géométries 3D de grande surface.
Prototypes, maquettisme, moules, pièces structurelles et dispositifs.
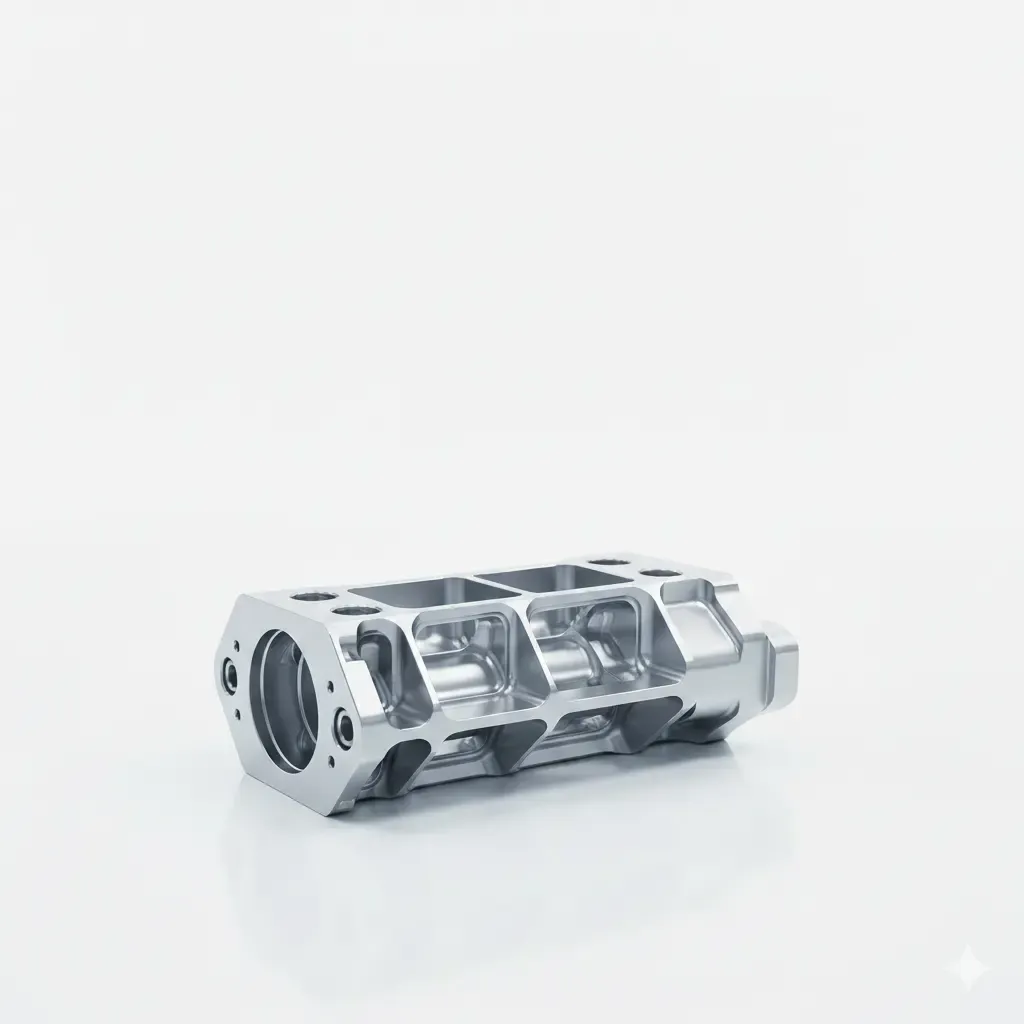
Pièces structurelles grandes et légères – l'aluminium, le CFRP, les géométries 5 axes complexes et des exigences élevées en matière de sécurité du processus sont particulièrement pertinents.

Les sous-traitants ont souvent besoin d'une flexibilité particulièrement élevée : matériaux variés, tailles de pièces changeantes, changement rapide de série et technique de bridage universelle.
La machine à portique ne devrait donc pas être conçue pour une seule pièce, mais pour un spectre de pièces économiquement pertinent.

Les grandes plaques et les pièces en plastique technique peuvent être usinées efficacement sur des machines à portique.
Les coûts d'investissement d'une fraiseuse à portique dépendent fortement du concept de machine individuel. Pour une évaluation fiable, il ne faut donc pas considérer uniquement le prix d'achat.
| Paramètre d’analyse | Influence sur l'investissement | Pourquoi |
|---|---|---|
| Espace de travail | Élevée | Détermine le bâti, la taille du portique et la fondation |
| Rigidité de la machine | Élevée | Influence directement l'utilisation de matériau et la construction |
| Cinématique 5 axes | Élevée | Axes, entraînements et technique de commande supplémentaires |
| Puissance de broche | Moyenne à élevée | Une puissance plus élevée nécessite des entraînements et un refroidissement plus puissants |
| Changeur d'outils | Moyenne | Mécanique supplémentaire et magasin d'outils |
| Technique de bridage | Moyenne | Dépend de la taille de la table et du système de bridage |
| Commande CNC | Moyenne | Dépend de l'étendue des fonctions et du nombre d'axes |
| Métrologie | Moyenne | Capteurs et logiciels supplémentaires |
| Automatisation | Élevée | Robotique, interfaces et technique de sécurité |
| Construction spéciale | Spécifique au projet | Dépend du concept de machine individuel |
01
Les coûts économiques totaux se composent notamment de :
02
L'amortissement dépend fortement du processus de production. Si, par exemple, une nouvelle solution machine permet d'économiser 20 minutes de temps d'usinage ou de préparation par pièce et que plusieurs milliers de pièces sont fabriquées par an, des effets économiques considérables peuvent déjà résulter du temps machine et de personnel économisé.
Une analyse de retour sur investissement réaliste devrait au minimum prendre en compte le temps d'usinage actuel et futur, le taux horaire machine, la quantité annuelle, le temps de préparation, le personnel, le rebut et la maintenance.
La planification de la machine comprend plus que la simple surface d'implantation. Ces facteurs devraient être pris en compte le plus tôt possible.
Points de planification à prendre en compte
Surface d'implantation : machine plus zones de maintenance et de commande
Hauteur du hall : portique et accessibilité
Fondation : dépend de la machine et du processus
Alimentation électrique : puissance de raccordement
Air comprimé : technique d'outillage et de bridage
Système de refroidissement : dépend du matériau
Aspiration : surtout plastique, CFRP, bois
Évacuation des copeaux : dépend du processus et du matériau
Voie de transport : mise en place dans le hall
Sécurité : carénage, portes, protection par barrière immatérielle
Accès de maintenance : les composants de la machine doivent rester accessibles
Processus
Un deroulement clair, un interlocuteur unique et un processus de fabrication bien coordonne.
La pièce, le matériau, la géométrie, les tolérances, les quantités, l'usinage actuel et le processus cible constituent le point de départ.
Sur cette base, nous définissons l'espace de travail, la forme du portique, le concept d'axes, la broche, la technique de bridage, la stratégie d'outillage et l'automatisation.
Dès avant la construction de la machine, les courses d'axes, l'accessibilité de l'outil, les zones de collision, les positions d'usinage et les temps de cycle peuvent être étudiés numériquement.
La mécanique, la machine et la périphérie sont harmonisées entre elles.
Selon le projet, cela comprend la commande CNC, la commande de sécurité, l'interface utilisateur, les interfaces, la métrologie et l'automatisation.
La machine est montée, contrôlée et mise en service.
Avant la livraison, les fonctions et exigences convenues sont vérifiées.
La machine est installée sur le site de production et à nouveau validée.
Sur demande, nous accompagnons la transition vers l'exploitation productive.
Une conception de machine pertinente commence par quelques informations centrales.
Ces informations aident à une première évaluation
Matériau : aluminium, acier, acier inoxydable, plastique, CFRP, GFRP ou autre
Dimensions de la pièce : longueur × largeur × hauteur
Poids de la pièce en kg
Tolérance requise en mm
Quantité : pièce unitaire, petite série ou série
Usinage : 3 axes, usinage multiface ou 5 axes
Automatisation : manuelle, semi-automatisée ou entièrement automatisée
L'espace de travail, la cinématique et la broche sont déduits de votre pièce – et non de valeurs de brochure.
Nous développons la machine, la commande et l'automatisation comme un système cohérent.
Ce qui compte, c'est la précision reproductible en fonctionnement continu.
La simulation clarifie les déroulements de mouvement et les risques de collision dès avant la construction de la machine.
Les interfaces et la technique de bridage sont préparées pour de futures étapes d'automatisation.
De l'étude de faisabilité à la réception dans des conditions de production, clairement défini.
Certifié ISO 9001:2015 – les exigences et les réceptions restent documentées.
La maintenabilité et l'extensibilité sont intégrées dès le départ dans la conception du système.
FAQ
Une fraiseuse à portique est une machine-outil CNC dont la tête de fraisage se déplace à l'intérieur d'une structure en forme de portique. Cette construction permet des espaces de travail particulièrement grands et convient donc aux grandes plaques, aux pièces structurelles, aux composants de machines et à d'autres pièces volumineuses.
Une commande CNC déplace l'outil et les axes de la machine le long de trajectoires d'outil programmées. Selon la construction de la machine, soit le portique se déplace au-dessus de la pièce, soit la pièce est déplacée sur une table de machine sous le portique.
Une fraiseuse à portique est une construction particulière de fraiseuse CNC. Sa caractéristique distinctive est la structure en portique, qui permet un grand espace de travail.
Gantry désigne une structure de machine en forme de portique. Sur les machines gantry, c'est souvent le portique qui se déplace au-dessus d'une pièce fixe ou majoritairement statique.
Selon la rigidité de la machine, la broche et la conception du processus, il est possible d'usiner notamment de l'aluminium, de l'acier, de l'acier inoxydable, du plastique, du CFRP, du GFRP, du bois, des mousses et des matériaux de maquettisme.
Oui. Pour cela, la machine doit cependant être suffisamment rigide et disposer d'une broche, d'un porte-outil et d'un refroidissement adaptés à l'acier. Toutes les machines à portique légères ne sont pas conçues pour un usinage économique de l'acier.
La précision atteignable dépend de la machine et du processus. Outre la précision de positionnement et la répétabilité, la rigidité de la machine, la température, l'outil, la broche, le bridage de la pièce et la stratégie d'usinage influencent la précision réelle de la pièce.
Dans la construction industrielle de machines spéciales, les machines à portique peuvent être réalisées avec des courses très importantes. La taille pertinente dépend de la pièce maximale, du processus d'usinage et de la surface de production disponible.
Avec un portique mobile (système gantry), la pièce reste stationnaire tandis que le portique se déplace – cela convient particulièrement aux pièces lourdes, grandes et longues ainsi qu'à l'usinage de plaques, car la pièce n'a pas besoin d'être déplacée avec une dynamique élevée.
Avec un portique fixe et une table mobile, c'est en revanche la pièce qui se déplace avec la table, la masse en mouvement augmentant avec le poids de la pièce. Cette construction convient bien aux pièces plus compactes et aux efforts de process élevés, car elle permet de réaliser une structure de machine très rigide.
Cela ne peut pas être déterminé uniquement en fonction du matériau. Outre la puissance et le couple, la plage de vitesse, le porte-outil, le montage de la broche, le refroidissement, la concentricité et le diamètre de l'outil jouent également un rôle.
Le matériau donne aussi la direction : pour l'aluminium, ce sont surtout la vitesse, la dynamique et l'évacuation des copeaux qui comptent, pour l'acier et l'acier inoxydable le couple et la stabilité du processus, pour le plastique la vitesse et la gestion thermique, et pour le CFRP/GFRP le choix d'outil adapté et l'aspiration.
Les deux systèmes ont des atouts différents. Les vis à billes offrent une très haute précision, mais conviennent plutôt à des courses limitées. Les entraînements par crémaillère, dans une exécution de haute qualité, atteignent également une très haute précision et conviennent particulièrement bien aux axes longs, aux vitesses de déplacement élevées et aux grandes machines à portique, tout en offrant plus de flexibilité de conception.
La solution pertinente dépend de la course, de la dynamique requise et du concept de machine.
Les moteurs pas à pas conviennent aux systèmes plus petits et moins dynamiques et se distinguent par une technique simple, des coûts faibles et un bon positionnement. Les systèmes en boucle fermée combinent un entraînement moteur avec un retour de position et réduisent ainsi le risque de pertes de pas non détectées.
Les servomoteurs conviennent particulièrement aux machines industrielles avec des vitesses d'axes élevées, une dynamique élevée, de grandes masses et des processus d'automatisation exigeants.
Le bon choix dépend de la masse, de l'accélération, de la course et des exigences du processus.
Cinq axes sont pertinents lorsque des géométries complexes, des surfaces gauches ou plusieurs faces doivent être usinées sans rebridages répétés.
Une table à vide convient particulièrement aux plaques de grande surface. Les tables à rainures en T sont plus flexibles pour les brides de serrage, les dispositifs ou les étaux. Selon la machine, les deux systèmes peuvent être combinés.
Les coûts dépendent fortement de l'espace de travail, de la rigidité de la machine, de la broche, du système d'axes, de la commande, de la technique de bridage et de l'automatisation. Pour les machines spéciales, il convient donc toujours d'évaluer l'ensemble de la tâche de fabrication.
Les fraiseuses à portique génèrent des vitesses élevées, des outils rotatifs et, selon le processus, de grandes quantités de copeaux ou de poussière. Un concept de machine sûr comprend donc typiquement un carénage de protection, des portes d'accès verrouillées, un système d'arrêt d'urgence, une aspiration et une évacuation des copeaux, une surveillance du processus, un contrôle de bris d'outil et, le cas échéant, des systèmes de protection par barrière immatérielle.
La conception concrète de la sécurité doit toujours correspondre à la machine et à son usage prévu.
Le processus commence par la pièce et les exigences de fabrication. En découlent la cinématique de la machine, l'espace de travail, la broche, la technique de bridage, l'automatisation et la commande. Suivent ensuite la conception, la validation numérique, le montage, la mise en service et la réception.
Base de connaissances


Les grandes pièces, les précisions élevées ou les processus de production complexes nécessitent une machine adaptée à la tâche de fabrication réelle.
Envoyez-nous votre plan, votre modèle 3D ou les principales données de votre pièce. Nous examinons avec vous quelle forme de portique, quel espace de travail, quelle broche, quelle technique de bridage et quel degré d'automatisation sont techniquement et économiquement pertinents pour votre application.
Ils nous font confiance


Reserver un rendez-vous
Contactez-nous
© assemblean 2026 | Tous droits réservés.